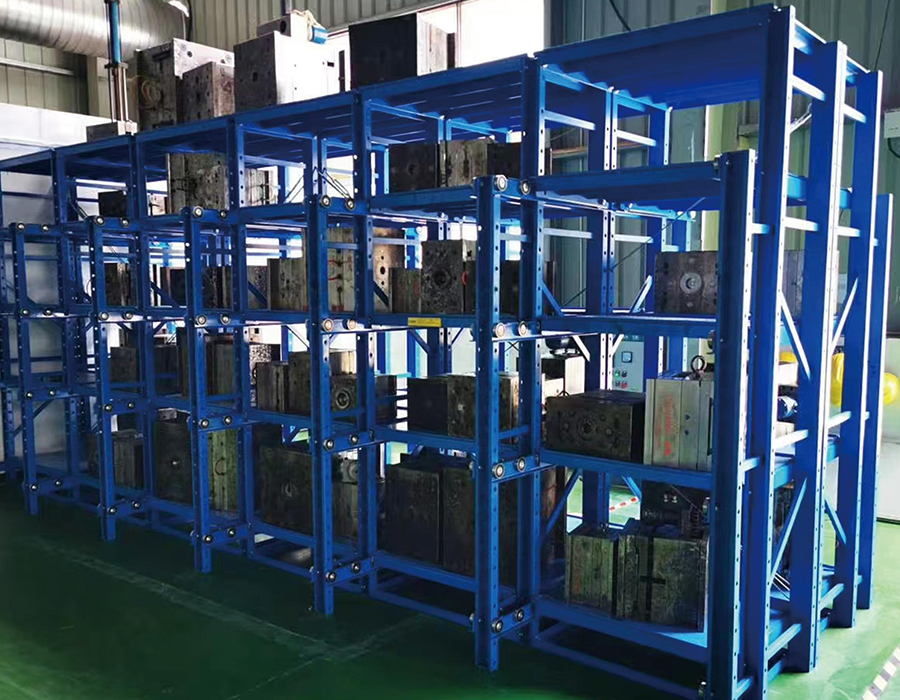
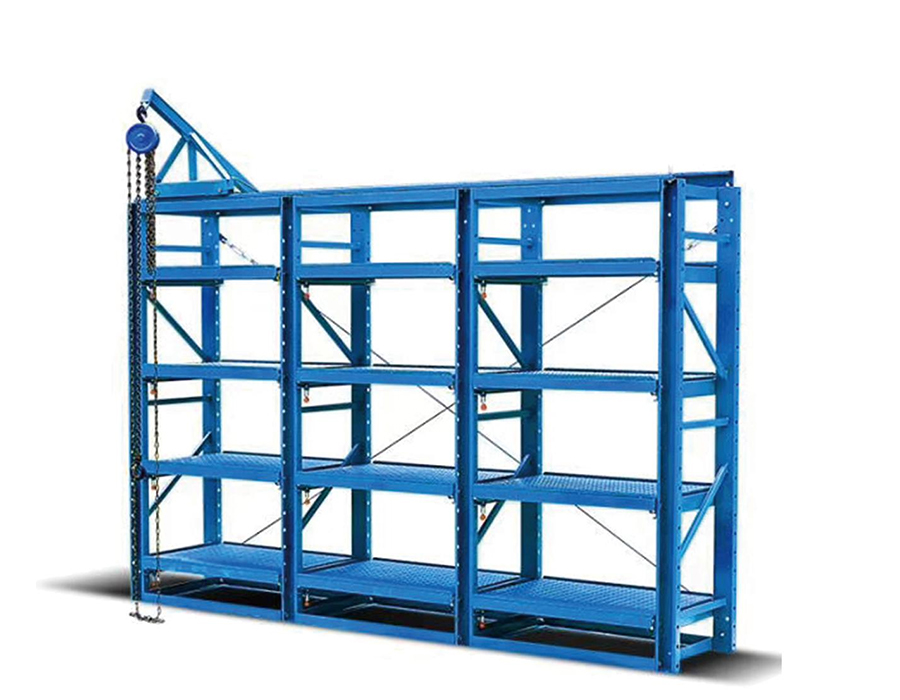
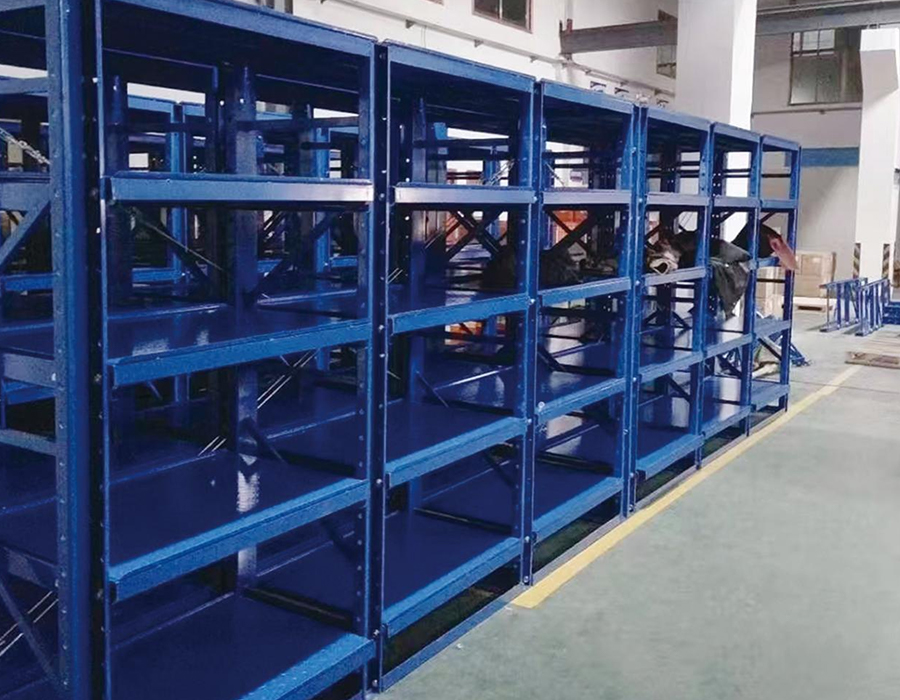
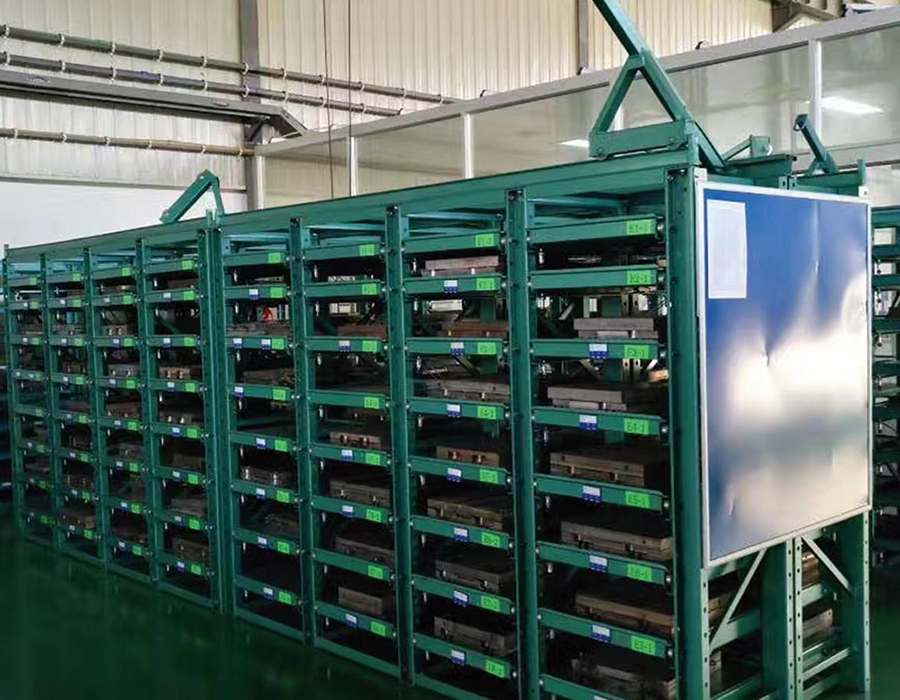
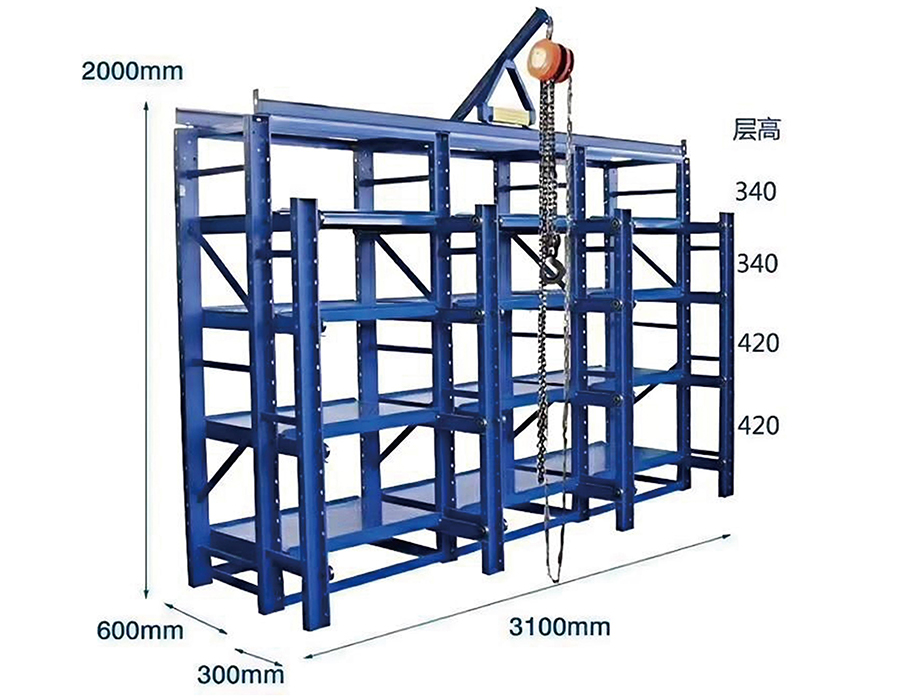
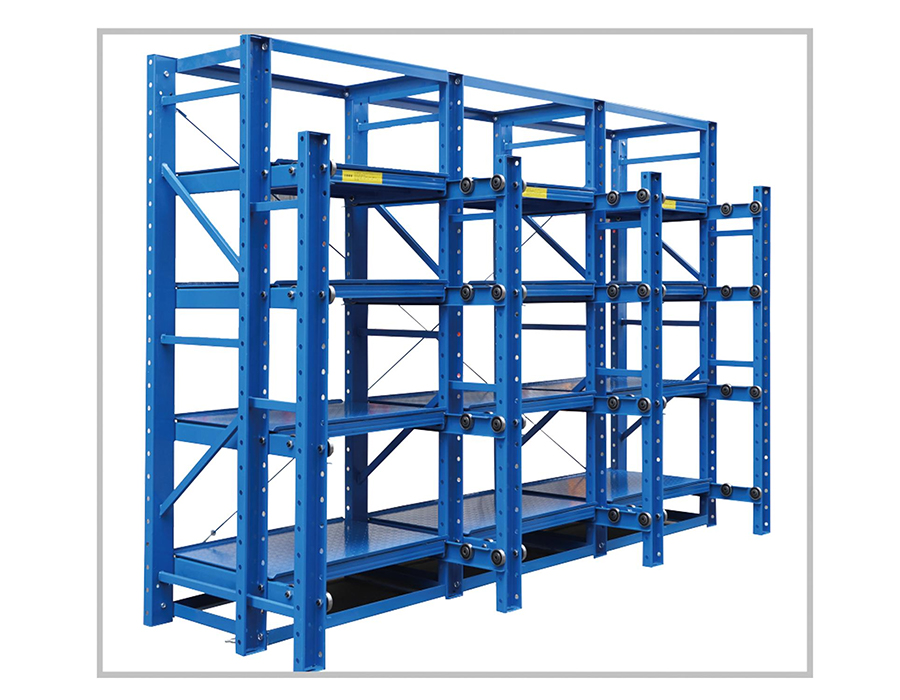
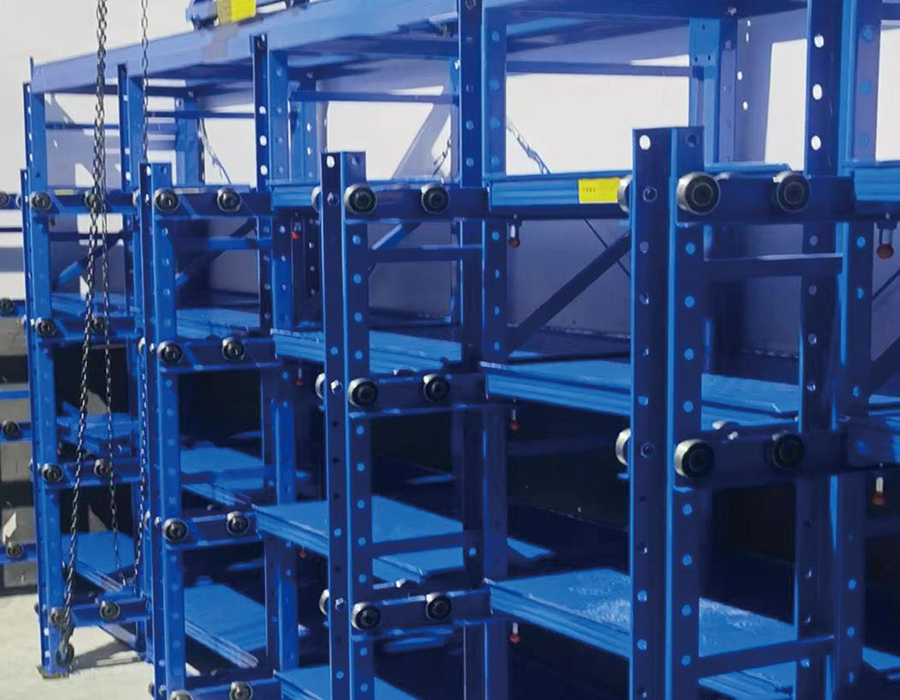
A fiókos formaállványok ipari szerszámok szervezett tárolására, osztályozására és visszanyerésére szolgáló célirányosan kialakított tárolórendszerek, amelyek félig nyitott és teljesen nyitott konfigurációkban állnak rendelkezésre, hogy megfeleljenek a különböző formaméreteknek, súlyoknak és hozzáférési frekvenciáknak a gyártási környezetek széles körében.
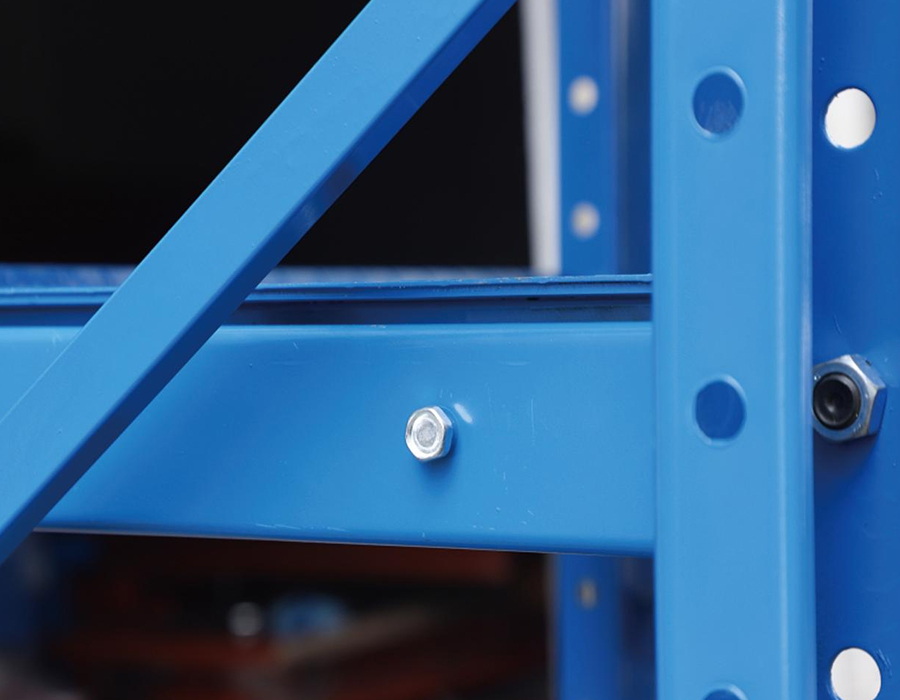
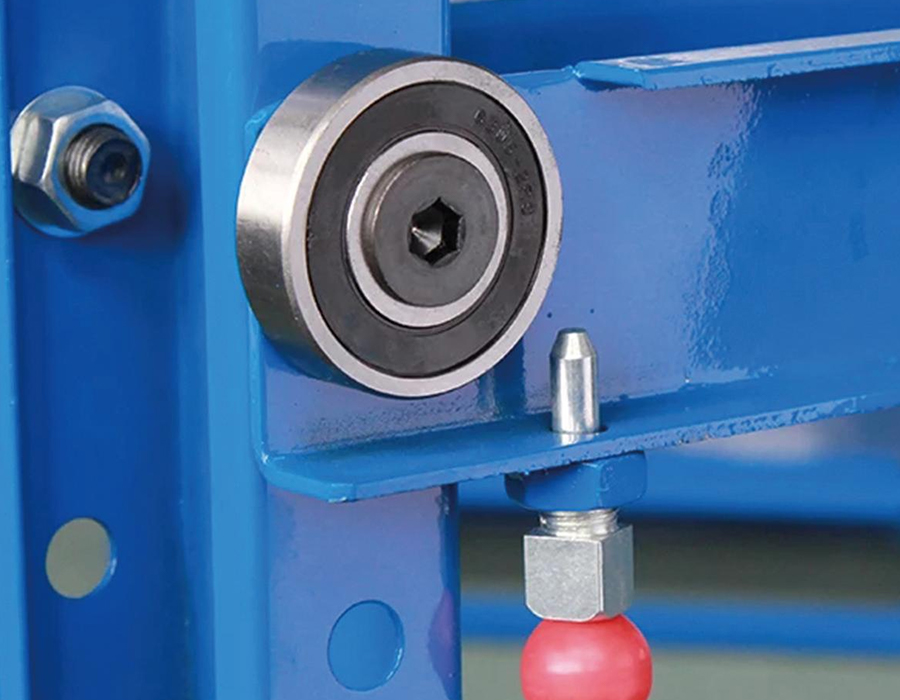
Az elsődleges szerkezet nagy szilárdságú csatornaacélból vagy hidegen hengerelt acélból készült támasztékokból és kereszttartókból áll, precíziósan csúsztatott fiókokkal a sima, erőfeszítés nélküli működés érdekében. Mindegyik fiók biztonsági zárral és kiesésgátló rögzítőcsavarokkal van felszerelve, hogy megőrizze a penész stabilitását tárolás közben, és megakadályozza a nem szándékos elmozdulás okozta sérüléseket.
Fiókonkénti teherbírás 200 kg és 3000 kg között van; a teljesen nyitott, nagy teherbírású modell fiókonként 1200 kg-ot bír el, és integrált emelőszerkezettel van ellátva a berakodáshoz és visszavételhez, felső daru vagy nagy targonca nélkül. A reteszelő mechanizmus szerkezetileg megakadályozza egynél több fiók egyidejű kihúzását, kiküszöbölve a több nyitott szinttel járó súlyponti instabilitás kockázatát.
A rozsdaálló, nedvesség- és porgátló felületkezelés megóvja a tárolt szerszámokat a környezeti károsodástól. Az elsődleges alkalmazások közé tartozik a mechanikai gyártás, az autóipari szerszámok, a fröccsöntés és az elektronikai gyártás – mérhetően nagyobb szerszámcsere-hatékonyságot és alacsonyabb szerszámkopási és sérülési költségeket biztosítva.
A közepes teherbírású, csavar nélküli polcok hasznos középút a könnyű tárolóállványok és a neh...
Olvasson továbbKérdezzen meg öt beszállítót, mit jelent a könnyű, csavar nélküli polcok, és öt, kissé eltérő ...
Olvasson továbbSétáljon be egy műhelybe, ahol minden szerelvénynek, szerszámnak és félkész összeállításnak va...
Olvasson továbbSétáljon végig szinte minden gyári raktáron, és általában egy percen belül megállapíthatja...
Olvasson továbbAz ipari, könnyű teherbírású csavar nélküli polcok számos gyár, műhely és hátsó helyiség csend...
Olvasson továbbAz a nagy teherbírású fiókos formaállványok tárolására , a fiókbővítő mechanizmus az, ahol a legnagyobb mérnöki igények összpontosulnak – mégis ez a leggyakrabban aluldefiniált alkatrész a költségvetési beszerzéseknél. A formafiók az alkalmazástól függően 500 kg-tól 5000 kg-ig terjedő terhelést hordozhat, és ezt a terhelést simán 600–1200 mm-es távolságra kell kiterjesztenie oldalirányú elhajlás, excentrikus terhelés alatti bekötés nélkül, és több ezer cikluson keresztül megbízhatóan kell működnie. Ezeket a követelményeket nem lehet teljesíteni a szabványos, könnyű fiókcsúszdák felnagyításával.
Az ipari formázóállványokban használt két domináns hosszabbítórendszer típus az acél görgős csapágyas csúszdák és a profilozott vezetősínrendszerek recirkulációs golyós kocsikkal. A görgőscsapágycsúszkák edzett acél görgőket használnak, amelyek hidegen alakított csatornákban futnak – robusztusak, szennyeződéstűrőek és egyszerűen karbantarthatók, de egységnyi szélességre vetítve teherbíró képességüket korlátozza a görgős érintkezési feszültség. A 2000 kg-ot meghaladó fiókok esetében egyetlen pár görgős csúszka kivitelezhetetlenné válik rendkívül széles távolságok nélkül, ami viszont megnöveli az állvány teljes rekeszszélességét. A profilozott vezetősínrendszerek – lényegében a szerszámgép-technológiából átvett lineáris mozgású sínek – szűkebb keresztmetszetben sokkal nagyobb dinamikus terhelési értékeket érnek el, de érzékenyebbek a beépítés közbeni eltolódásokra, és tisztább működési környezetet igényelnek névleges élettartamuk eléréséhez.
A kritikus specifikációs paraméter nem csak a statikus teherbírás, hanem a dinamikus terhelési besorolás ismételt kiterjesztési ciklusok esetén. A 3000 kg-os statikus terhelésre besorolt csúszórendszer kifáradási élettartama csak 20 000 teljes meghosszabbítási ciklusra számíthat ezen a terhelésen – ami egy napi két műszakban üzemelő formateremben nagyjából két-három évet jelent, mielőtt csapágycserére lenne szükség. A vevőknek kérniük kell a dinamikus terhelési ciklus besorolását, és nem szabad kizárólag a statikus kapacitásra hagyatkozniuk a fiók típusú öntőállvány specifikációinak összehasonlításakor.
Az öntőforma tömegét szinte mindig magának a formaszerelvénynek – a magnak, az üreges lemezeknek és a kilökőrendszernek – a nettó tömegeként adják meg. Ez az ábra jelenik meg a formakártyákon, és amit a legtöbb termelési vezető használ a tárolási követelmények meghatározásakor. Azonban a tényleges terhelés, amelyet egy fiókos formatartó állványnak el kell viselnie, folyamatosan magasabb, mint a névleges öntőforma tömeg, néha jelentős mértékben, a tárolási körülmények között felhalmozódó többlettömeg miatt.
Ehhez a gyakorlatban több tényező is hozzájárul:
Megbízható tervezési gyakorlat az, hogy a fiókkapacitás meghatározásakor 1,25-szeres tényezőt alkalmaznak a névleges öntőforma tömegére, és ezt a minimális üzemi terhelésnek tekintik, nem pedig a maximálisnak. Nagy teherbírású tárolásunk fiókos formatartó állványok a bejelentett üzemi terhelésen vannak minősítve és tesztelve, teljes biztonsági tényező alkalmazásával – figyelembe véve azokat a valós terhelési viszonyokat, amelyeket a névleges szerszámtömeg-adatok rendszeresen figyelmen kívül hagynak.
A beszerzési megbeszélések során ritkán esik szó a formatartó fiókok felületi konfigurációjáról, de közvetlen hatással van a tárolás során kialakult penész állapotra, a könnyű kezelhetőségre, valamint a penészkiszedés és előkészítés időigényére. A lapos acéllemez – a legelterjedtebb fiókfelület – könnyen elkészíthető és általánosan használható, de nem minden formatípushoz vagy tárolási időtartamhoz az optimális felület.
A teljes fedésű síklemez maximális érintkezési felületet biztosít, és sík, megmunkált alapfelületű formákhoz alkalmas. A legfontosabb specifikációs probléma a felület síkossági tűrése: a teljes terhelés alatt 3–5 mm-nél nagyobb mértékben elhajló fióklemez egyenetlen alátámasztási állapotot hoz létre, amely feszültséget okozhat a nem hárompontos terhelésre tervezett formaalaplemezekben. A bordákat úgy kell elhelyezni, hogy minimálisra csökkentsék a középső fesztávú elhajlást az öntőforma lábnyoma alatt, amihez ismerni kell az öntőforma fiókhoz viszonyított tömegközéppontjának helyzetét, nem csak a teljes tömegét.
Az acél léc- vagy rúdrácsfelületek lehetővé teszik, hogy a hűtőfolyadék, a vágófolyadék és a formaleválasztó maradékok a fiókon keresztül folyjanak le, ahelyett, hogy a platform felületén gyűljenek össze. Ez különösen értékes olyan létesítményekben, ahol a penészgombák teljes tisztítás nélkül kerülnek a tárolóba. A szerkezeti kompromisszum az, hogy a kis alapterületű formákból származó koncentrált terhelések az egyes rudakon nyugszanak, ahelyett, hogy egy lemezen oszlanak el, növelve a helyi feszültséget az érintkezési pontokon, és potenciálisan megjelölve a puha formafelületeket, ha a rúdemelkedés túl durva.
A szigorú méretigényű, nagy értékű, precíziós formákat tároló létesítményeknél a fiókok felszerelhetők megmunkált rögzítőelemekkel vagy állítható V-blokkokkal, amelyek a formát meghatározott tájolásban rögzítik. Ez megakadályozza, hogy a forma elmozduljon a fiók kihúzása során – ez valós veszélyt jelent a sima lapos lemezeken lévő nehéz formák esetén –, és biztosítja, hogy az emelőberendezések konzisztensen, újrapozicionálás nélkül is hozzá tudjanak kapcsolódni a szerszám emelési pontjaihoz. A helymeghatározással kapcsolatos további gyártási költségek általában az első évben megtérülnek a csökkentett kezelési idő és a tárolás okozta mozgás utáni újraellenőrzés kiküszöbölése révén.
A 3000 kg-os formát tartalmazó, teljesen kihúzott fiók az egyik legnagyobb helyi terhelési igényt képviseli bármely raktári tárolórendszerben. A teljes kinyújtás által generált konzolos nyomatéknak – a forma súlyának és az állvány elülső oldalától mért nyúlási távolságnak a szorzata – a fiókvezető rendszernek teljes egészében ellen kell állnia, és a csúszó tartószerkezeten keresztül vissza kell vinnie az állványkeretbe. Ha ezt a terhelési utat megszakítja egy vezető hibája, egy rögzítőcsavar nyírása vagy egy hegesztési repedés, a következménye a teljes fiók súlyának hirtelen, ellenőrizetlen leereszkedése.
A szerkezeti redundancia nélkül tervezett állványrendszerek egyetlen terhelési útvonal integritására támaszkodnak a hosszabbító mechanizmuson keresztül. A redundancia hozzáadása azt jelenti, hogy olyan másodlagos támasztóelemeket építünk be, amelyek csak meghibásodás esetén kapcsolódnak be, megakadályozva a katasztrofális leesést anélkül, hogy normál működési körülmények között aktívak lennének. A legpraktikusabb redundancia intézkedések a nagy teherbírású fiókos formázóállványok tervezésénél a következők:
A redundancia jellemzőinek megadása megnöveli a költségeket – jellemzően 12–18%-kal a fiókmechanizmus költségéhez képest –, de ez a megfelelő összehasonlítási alap, nem pedig a rack teljes költsége. A több százezer jüan értékű szerszámmal járó penészesedési esemény felelőssége és működési zavara miatt a mérnöki beruházás egyszerűen indokolható.
A penészazonosítás és a visszanyerés hatékonysága visszatérő szűk keresztmetszet a több mint 30-50 penészgombát tároló létesítményekben, még akkor is, ha a fizikai tárolórendszer jól megtervezett. A fiókos formázóállvány rejlő előnye – hogy minden formának saját fiókja van, amely külön-külön kivehető és ellenőrizhető – csak akkor valósul meg teljes mértékben, ha az azonosító rendszer lehetővé teszi a megfelelő fiók elhelyezését anélkül, hogy több fiókot egymás után kinyitnának.
A fizikai címkézés az alap: egy címketartó minden fiók elülső oldalára van felszerelve, amely akkor látható, ha a rack folyosó felőli oldalához közelítünk. A gyakorlati követelmény az, hogy a címkéknek olvashatónak kell maradniuk a penészes helyiségben – az olajköd, a páratartalom és az alkalmi ütések hat-tizenkét hónap után megbízhatatlanná teszik a műanyag tartókban lévő papírcímkéket. A rozsdamentes acél gravírozott címkék vagy lézerrel jelölt tartalommal ellátott eloxált alumínium lemezek a megfelelő specifikáció olyan környezetben, ahol rendszeres hűtő- vagy leválasztóanyag-expozíció van.
Az RFID fiókszintű integrációt egyre gyakrabban alkalmazzák a rövid gyártási ciklusú és gyakori cserékkel rendelkező formákat kezelő létesítményekben. A fiók elülső felületébe beágyazott vagy ahhoz rögzített RFID-címkét az állvány folyosóján lévő rögzített antenna vagy egy kézi olvasó olvassa le, amely manuális szkennelés nélkül összekapcsolja a fiók fizikai helyét a formakezelési adatbázissal. A legfontosabb integrációs követelmény az, hogy az RFID-címke pozíciójának konzisztensnek kell maradnia a rendszer összes fiókjában – az antenna olvasási zóna középpontjától számított 20–30 mm-nél nagyobb eltérés csökkenti az olvasási megbízhatóságot olyan magas fémtartalmú környezetben, ahol a jelvisszaverődés már kihívást jelent. Házon belüli kutatás-fejlesztési lehetőségeinknek és testreszabható fiókgyártásunknak köszönhetően RFID-kompatibilis fiókelőlapokat tervezhetünk szabványos címkezsebekkel, gyárilag integrált lehetőségként, nem pedig helyszíni utólagos felszerelésként.
A vonalkód- és QR-kódrendszerek a középutat foglalják el – alacsonyabb infrastrukturális költségek, mint az RFID, és tartósabbak, mint a papírcímkék, ha fém hátlappal ellátott poliészter papírra nyomtatják UV-stabil tintával. A táblagéphez vagy mobil WMS-terminálhoz csatlakoztatott kézi szkenner lehetővé teszi a helymeghatározást a fiók kibővítése előtt, csökkentve annak kockázatát, hogy nem megfelelő öntőforma kerüljön elő egy olyan létesítményben, ahol több hasonló megjelenésű szerszámkészletet tárolnak.
A fiókos formázóállványrendszerek, különösen azok, amelyek több rétegű, nehéz öntőformákhoz vannak konfigurálva, olyan padlóterhelési koncentrációt hoznak létre, amely gyakran meghaladja azt, amit a raktári padlólemezek mérnöki beavatkozás nélkül elbírnak. Egy kétszintes formatartó állvány, amely 3000 kg-os formát tárol rekeszénként hat fiók mindegyikében, 36 000 kg potenciális teljes rekeszterhelést hordoz – az állványszerkezet súlyát nem számítva – négy alaplap lábnyomon elosztva. Az egyes alaplemezek alatti padlónyomás meghaladhatja a 80-100 tonnát négyzetméterenként, ha az alaplemezek kicsik és a betonlap vékony.
Az öntőállvány telepítési tervezési folyamatának első lépése a szerkezetmérnök padlóterhelési tanúsítványának megszerzése a telepítési területre – nem pedig az épület általános padlókapacitás-specifikációja, amely jellemzően egy névleges egyenletesen elosztott terhelés, amely nem tükrözi a pontterhelési viselkedést. A rack alaplemezei alatti pontterhelések a födém lyukasztó nyírófeszültsége tekintetében eltérően viselkednek az elosztott terhelésektől, és a régebbi raktárpadlók, amelyeket négyzetméterenként 5 tonna megosztott terhelésre terveztek, 20 tonnás koncentrált alaplemez terhelés mellett még akkor is ki vannak téve a lyukasztási hibának, ha a teljes tömeg az elosztott kapacitáson belül van.
Ha a padlókapacitás csekély, a gyakorlati megoldások a következők:
A penészfelületek tárolás közbeni korróziója a szerszámok károsodásának egyik legköltségesebb és leginkább megelőzhető formája a gyártó létesítményekben, ennek ellenére gyakran csak a nem megfelelő korróziógátló alkalmazásnak tulajdonítják, nem pedig tárolási környezeti problémaként vizsgálják. A fiókos formatartó szerkezet olyan módon befolyásolja a tárolt formák körüli mikrokörnyezetet, hogy felgyorsítja vagy késlelteti a felületi oxidációt, függetlenül attól, hogy a tárolás előtt a forma felületére milyen rozsdagátló vegyületet alkalmaznak.
A legtöbb formatároló környezetben a kondenzáció az elsődleges korróziós tényező. A nagy termikus tömegű formák – különösen a forró gyártási ciklusok után tárolt nagy présöntő szerszámok – lassan lehűlnek, és felületi hőmérsékletük csökkenésével áthaladnak a környezeti levegő harmatpontján. Ha egy zárt vagy félig zárt fiókban a formát körülvevő levegő korlátozott keringéssel rendelkezik, a nedvesség lecsapódik a forma felületén, és hosszabb ideig érintkezik. A zárt fiókházakkal ellátott rack kialakítások – tömör oldalpanelek és felső burkolatok – pangó légzsebeket hoznak létre, amelyek rontják ezt a hatást a nyitott keretes állványokhoz képest, amelyek lehetővé teszik a környezeti levegő keringését a tárolt formák körül.
Praktikus tervezési jellemzők, amelyek csökkentik a korrózió kockázatát a fiókos formák tárolásánál:
Amit a rack kialakítás nem tud kompenzálni, az a nem megfelelő felületkezelés a tárolás előtt. A gőzfázisú korróziót gátló (VCI) fóliacsomagolás, a rozsdamegelőző olaj minden festetlen felületre felvitt, és a tömített elválasztó vonal elleni védelem továbbra is az elsődleges védelem a penészes korrózió ellen a tárolás során. Az állvány hozzájárul ahhoz, hogy olyan feltételeket teremtsen, ahol ezek a kezelések hatékonyan működhetnek – ami azt jelenti, hogy minimalizálni kell a páralecsapódást, a szennyeződést és a nedvességgel való érintkezési időt, ahelyett, hogy egyszerűen száraz padlót biztosítana a penész számára.
A fiók meghosszabbítása egy olyan specifikációs paraméter, amelyet gyakran egy kerek számra állítanak be – 600 mm, 800 mm vagy teljes kinyúlás – anélkül, hogy szisztematikus elemzést végeznének az adott létesítményben a formák biztonságos emeléséhez és kezeléséhez szükséges tényleges megtételi távolságról. Az alul meghatározott távolság a kezelési nehézségek és a sérülések kockázatának gyakori forrása; a túlzottan meghatározott mozgási távolság megnöveli a konzolnyomatékot a vezetőrendszeren, és meghaladhatja a fogasléc szerkezeti kapacitását egy adott formasúly mellett.
A fiók minimálisan szükséges mozgási távolságát az öntőforma geometriája, az alkalmazott emelőberendezés típusa, valamint az állvány előtti szabad hely határozza meg. Az irányadó számítás három változóból áll:
A szisztematikus megközelítés a teljesen kihúzott fiók méretarányos rajzának elkészítése az öntőforma helyzetében, a daru horog megközelítési geometriájának és a folyosó határának átfedése, valamint annak ellenőrzése, hogy az emelési távolságok és a folyosó kilépési követelményei egyaránt teljesülnek-e a kiválasztott utazási távolságon. Ez a rajzolási gyakorlat kevesebb, mint egy órát vesz igénybe, és kiküszöböli a fiókos típusú öntőállványokkal kapcsolatos leggyakoribb beszerelés utáni panaszokat – hogy a fiók nem nyúlik el eléggé ahhoz, hogy a daru biztonságosan érintkezzen a szerszámokkal.
Profi csapatunk
készen áll a támogatásra.


 Raktári tárolóállványok gyártói