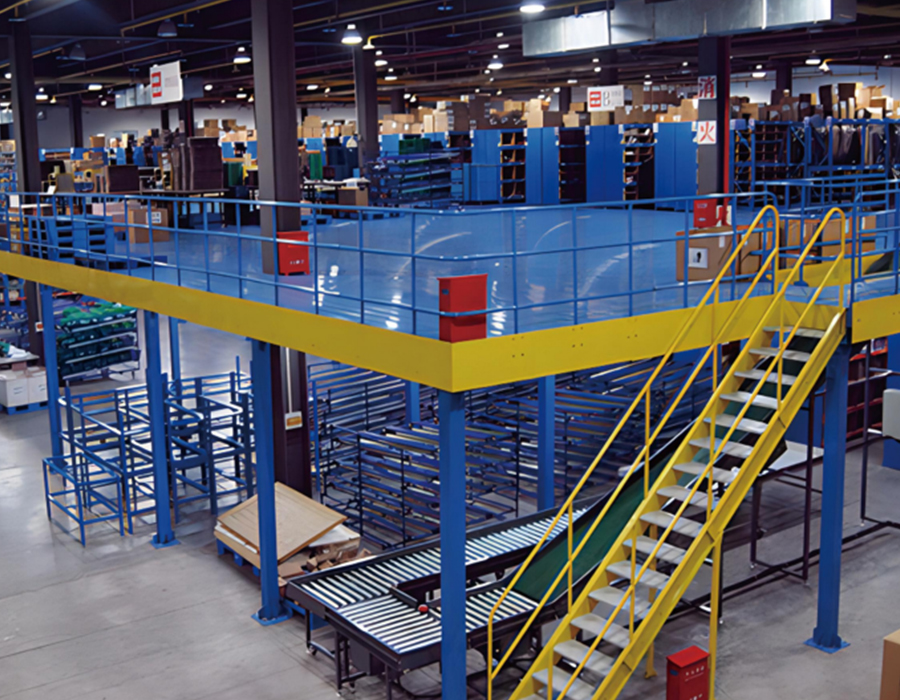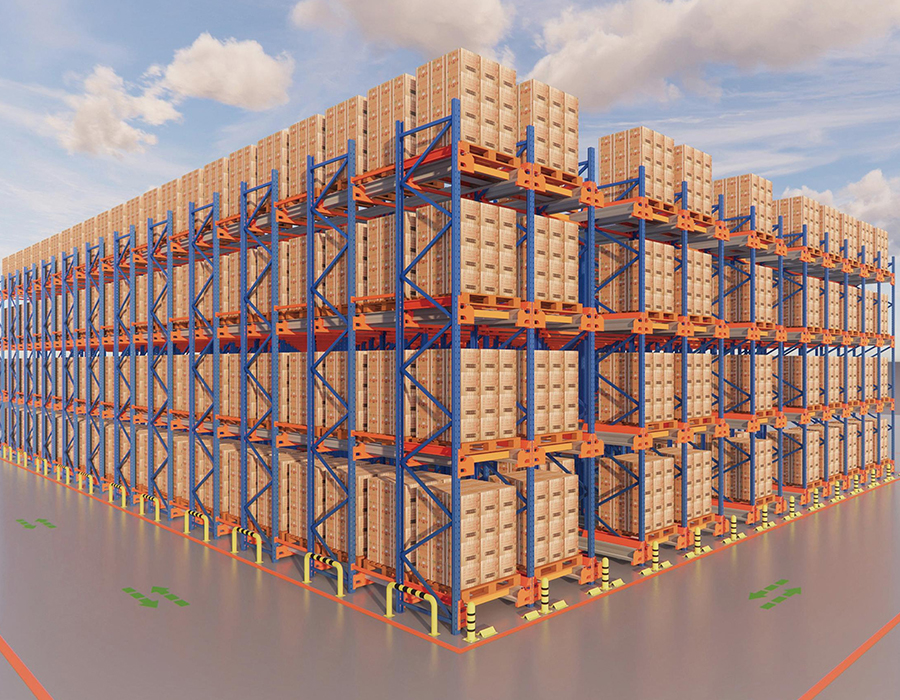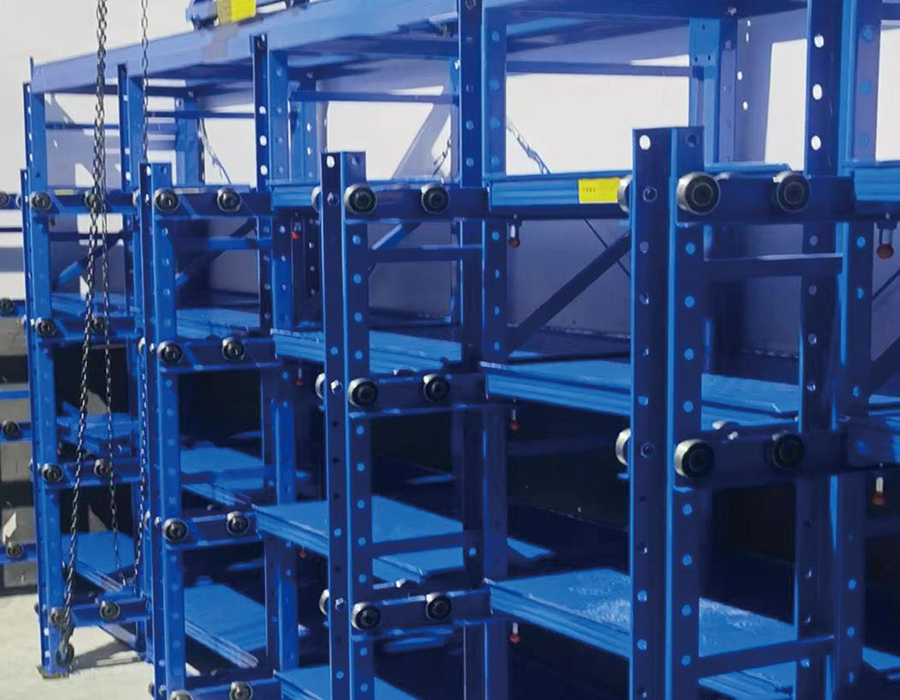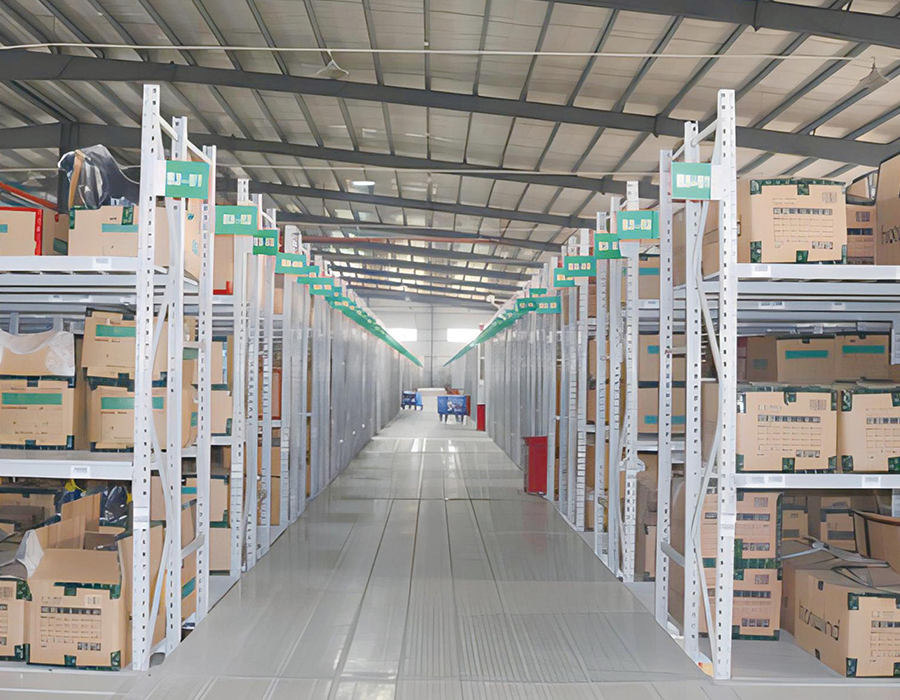
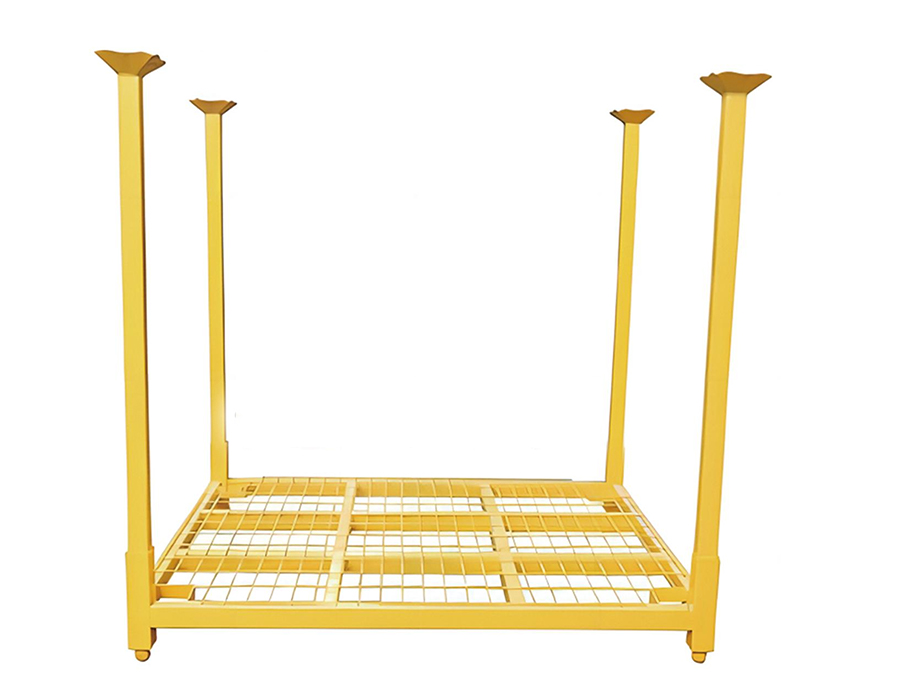
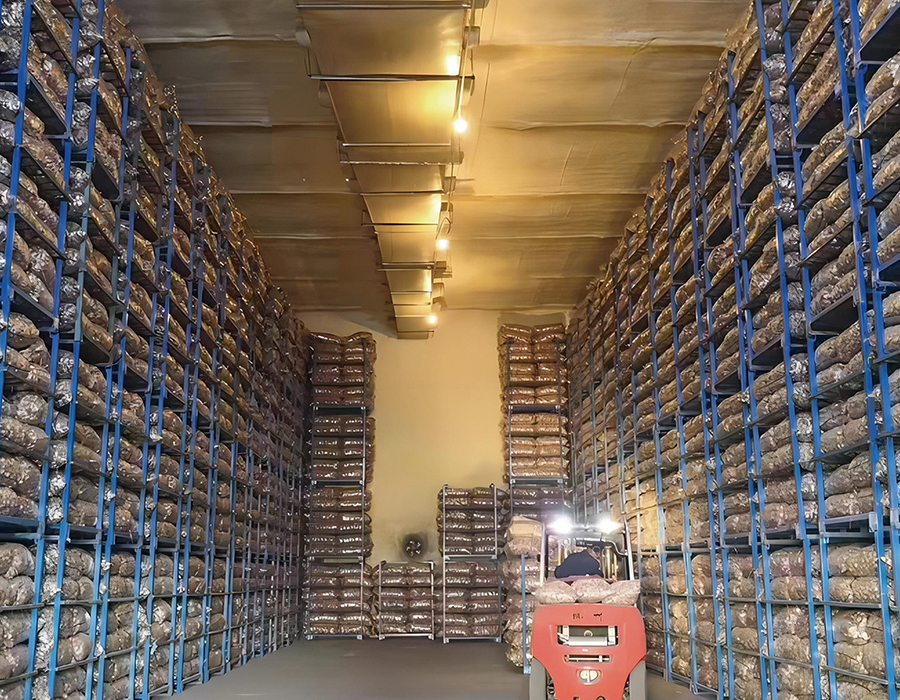
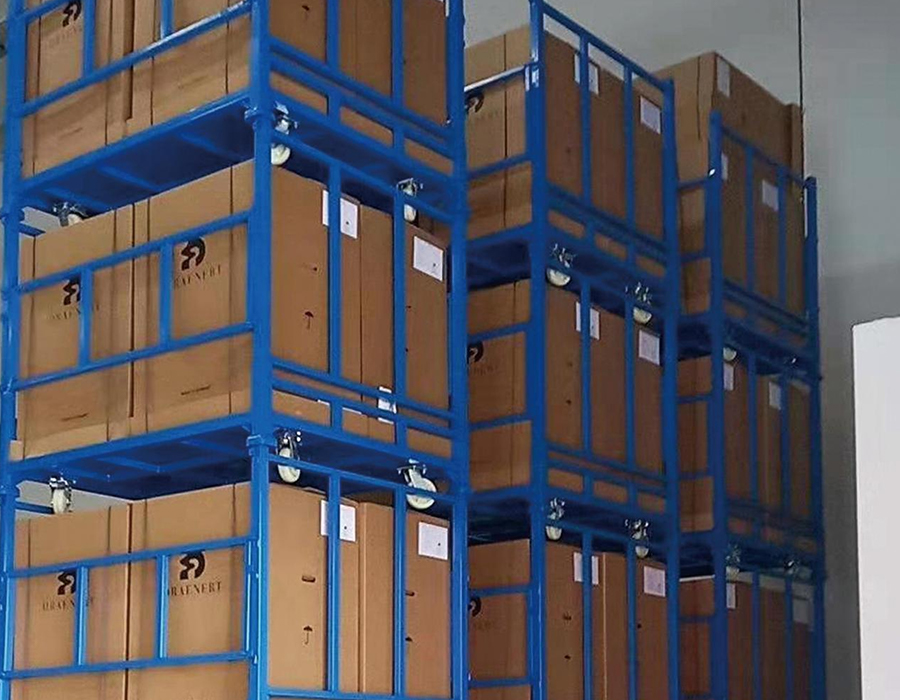
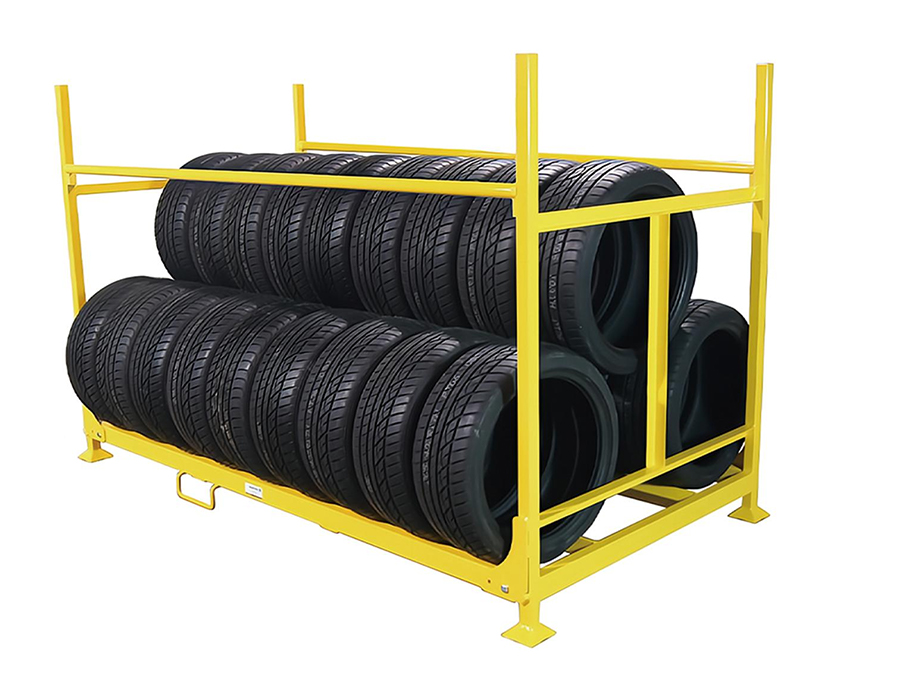
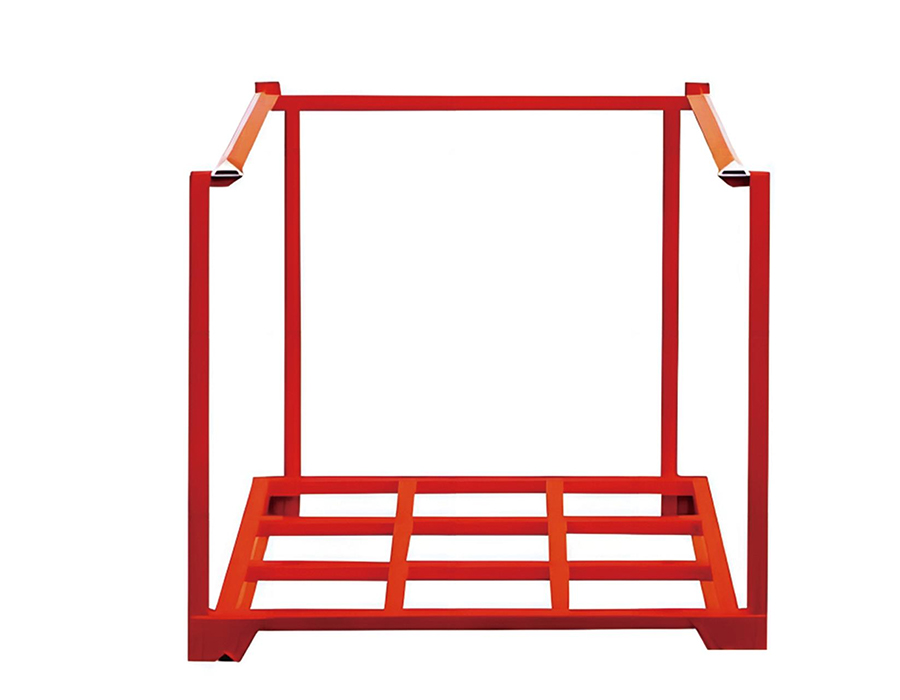
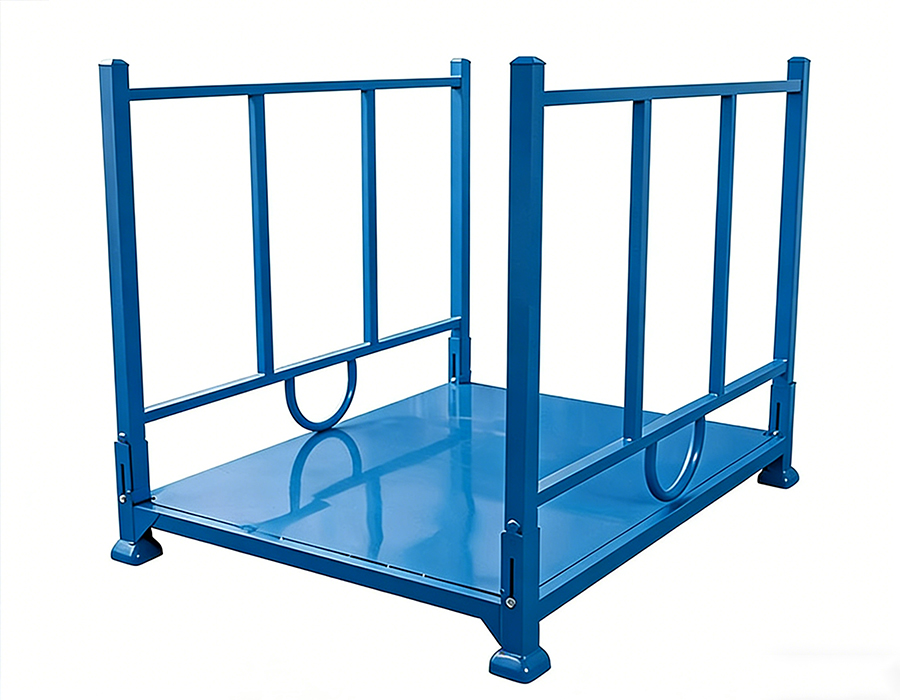
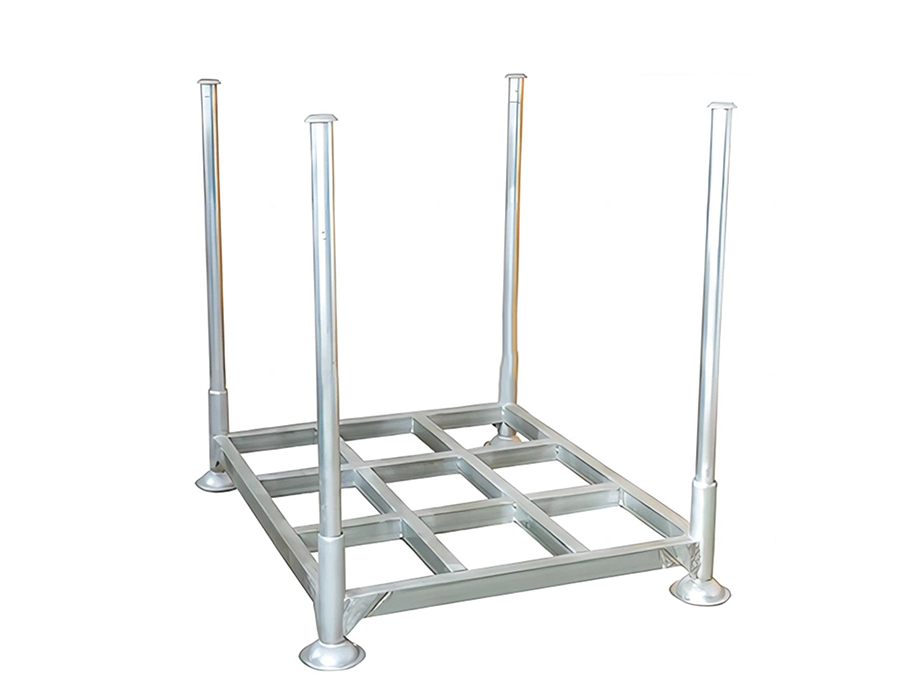
Az egymásra rakható állványok egyesített tárolórendszerek, amelyeket targoncás működtetésre és többszintű függőleges egymásra rakásra terveztek, és hidegtárolós rögzített, összecsukható, raklap utáni és fordított rácsos konfigurációkban állnak rendelkezésre, hogy megfeleljenek a különböző tárolási környezetek és terméktípusok változatos követelményeinek.
Valamennyi változat nagy szilárdságú acélból készül a szerkezeti integritás és a stabil többszintű egymásra rakhatóság érdekében. A hűtött modellek speciális korróziógátló szabványok szerint vannak kezelve a megbízható, hosszú távú teljesítmény érdekében alacsony hőmérsékletű, magas páratartalmú környezetben; Az összecsukható és utólagos modellek üresen a feltöltött térfogatuk töredékére csökkennek, ami jelentős megtakarítást jelent a visszaszállítási logisztikai költségeken.
A terméktervek egyensúlyban tartják a rakomány láthatóságát a könnyű hozzáféréssel – a nyitott hálós fedélzeti változatok lehetővé teszik a készletek vizuális ellenőrzését az áruk mozgatása nélkül; Az összecsukható mechanizmusokat és az oszlopcsatlakozásokat ciklikus tartóssági tesztekkel hitelesítették a hosszú távú megbízhatóság és az alacsony karbantartási költségek érdekében.
Széles körben elterjedt az élelmiszer-hideglánc-logisztika, a nyersanyagtárolás, az autóalkatrészek gyártása, a szabadtéri kikötői udvarok és a zárt hurkú ellátási láncok területén – rugalmas, hatékony megoldás a négyzetméterenkénti tárolási sűrűség növelésére, valamint az általános raktározási és logisztikai költségek csökkentésére.
Képzeljen el egy raktárt a műszak végén: késztermékek raklapjai várakoznak a fogadótérben, nye...
Olvasson továbbAmikor egy targonca egy teljes raklapot leejt az állványgerendára, a szerkezet a statikusnál n...
Olvasson továbbAz Anhui Huijian Intelligent Equipment Co., Ltd. a közelmúltban üdvözölte egy német raktározási é...
Olvasson továbbMiért a formatartó állványok a munkafolyamat alapvető eszközei? Bármilyen gyártási körny...
Olvasson továbbMi az a könnyű, csavar nélküli polcok? Könnyű, csavar nélküli polcok egy olyan típusú tá...
Olvasson továbbAz egymásra rakási mechanizmus be raktári rakás állványok - ahol a felső állvány sarokoszlopai a gallér-aljzatokba vagy az alsó fogasléc fogadócsészéjébe illeszkednek - mechanikailag egyértelműnek tűnik, de ennek a kapcsolatnak a geometriája szabályozza mind az egymásra helyezett oszlop oldalirányú stabilitását, mind a terhelés alatt biztonságosan elérhető szintek maximális számát. Az oszlopnak a gallér aljzatába való bekapaszkodásának mélysége a legkritikusabb méret: az elégtelen kapcsolódási mélység lehetővé teszi, hogy a felső fogasléc excentrikus terhelés hatására ringatózzon, míg a gallér feletti túlzott oszlopmagasság az oszlop kihajlását okozhatja, mielőtt a gallér oldalirányú visszatartást biztosítana.
A legtöbb szabványos raktári fémrácsos állvány 50–80 mm-es rögzítési mélységet használ, amely megfelelő oldalirányú kényszert biztosít a két- vagy háromszintű egymásra rakáshoz egyenletesen elosztott terhelés mellett. Ha azonban a terheket a középponttól eltérően helyezik el – ez gyakori jelenség szabálytalan alakú alkatrészek, hosszú rudak vagy részben megtöltött tartályok tárolása során – az excentrikus terhelés billenő nyomatékot hoz létre, amelyet a gallércsatlakozásnak ellenállnia kell. Három vagy négy magassági szintnél a terhelési excentricitástól a legalacsonyabb gallércsatlakozásig tartó nyomatékkar megszorozza az oldalirányú erőt az alapnál a rétegmagasságok számával, ami azt jelenti, hogy az egy szintnél szerkezetileg jelentéktelen excentricitás stabilitási aggályossá válhat négy szintnél, azonos terhelés mellett.
A többszintű raktári rakás állványoszlopok tervezési ellenőrzése nem a tengelyirányú összenyomási képesség – az acéloszlopok szinte mindig megfelelőek a tiszta összenyomásban –, hanem a kombinált axiális és hajlítási kölcsönhatás a gallér kapcsolódási pontjában, ahol az oszlopot egyidejűleg összenyomja a feletti súly, és a gallér oldalsó visszatartó reakciója meggörbíti. Azok a gyártók, akik pusztán a statikus axiális terhelés alapján értékelik a rakott állványaikat anélkül, hogy egy adott terhelésre excentricitási feltételezést vagy maximális rétegszámot határoznának meg, hiányos specifikációkat adnak meg. Azok a vásárlók, akik három vagy annál magasabb szinten üzemeltetnek rakott állványokat, a kombinált terhelési interakciós adatokat kérjék, nem csak a rackenkénti terhelési besorolást.
A függőleges sarokoszlopok raktári fém stack állványok több keresztmetszetű profilban gyártják, és a köztük történő választás nemcsak a szerkezeti teljesítményt, hanem a gallér illeszkedési konzisztenciáját, a felületi sérülésekkel szembeni ellenállást és az ütközés utáni javítás egyszerűségét is befolyásolja. A három legelterjedtebb oszlopprofil a kerek cső, a négyzet alakú cső és a szögprofil, amelyek mindegyike eltérő tulajdonságokkal rendelkezik, amelyek többé-kevésbé alkalmassá teszik őket a működési környezettől függően.
| Profil közzététele | Strukturális hatékonyság | Gallér Fit Konzisztencia | Ütés által okozott sérülések viselkedése | Tipikus alkalmazás |
| Kerek cső | Magas - egyenlő erő minden irányban | Kiváló – a kör alakú aljzat önközpontú | Helyi horpadások globális szakaszvesztés nélkül | Nagy teherbírású, magas szintű egymásra rakás |
| Négyzet alakú cső | Jó – orientációfüggő | Jó – sarokigazítás szükséges | A sarok sérülése jelentősen csökkenti a keresztmetszetet | Közepes terhelhetőség, normál raktárhasználat |
| Szögszakasz | Közepes – csavarodásra érzékeny nyitott szakasz | Mérsékelt – igazításérzékeny | A láb deformációja gyakori oldalütközéskor | Könnyű igénybevétel, ritka kezelés |
A kerek csőoszlopoknak van egy gyakran alulértékelt szerkezeti előnyük: poláris tehetetlenségi nyomatékuk minden oldalirányban egyenlő, vagyis egyformán ellenáll a hajlításnak, függetlenül attól, hogy az oldalirányú terhelés elölről, oldalról vagy átlósan érkezik. Ez különösen fontos a halmozott állványos alkalmazásoknál, ahol a lehetséges csúcsterhelés iránya előre nem látható – a halmozott oszlopot bármilyen szögből megdöbbentő targonca ugyanolyan ellenállásba ütközik, függetlenül a megközelítési iránytól. Ezzel szemben a négyzet alakú csőoszlopoknak nagyobb a hajlítási ellenállása a középponti tengelyeik mentén, amelyek egy vonalban vannak a csőfelületekkel, de kisebb az ellenállás az átlós tengely körül – ez az irány a leggyakrabban ferde targonca ütközésekor. Nagy igénybevételre raktári acél rakás állványok forgalmas targoncakörnyezetben működve a kerek csőoszlopok a hasonló vagy alacsonyabb falvastagság ellenére következetesen felülmúlják a négyzet alakú csöveket az ütésállóság tekintetében.
A fedélzetet – a raktári rakattartó állványok vízszintes teherhordó platformját – többféle konfigurációban gyártják, amelyek közvetlen hatással vannak a termék stabilitására, a fedélzeti szerkezeten belüli terheléseloszlásra, valamint a különböző terméktípusok be- és kirakodásának praktikusságára. A nem megfelelő fedélzeti konfiguráció kiválasztása a tárolt termékhez gyakori oka a termék károsodásának, a kezelési nehézségeknek és a fedélzet idő előtti kopásának, amely elkerülhető egy átgondoltabb specifikációs eljárással.
A hegesztett dróthálós fedélzetek szellőzést és láthatóságot biztosítanak a fedélzet felületén keresztül, így alkalmasak a légáramlást élvező tárolt termékekhez – a páralecsapódásnak kitett autóalkatrészekhez, az élelmiszer-minőségű tárolóedényekhez, amelyeket szétszerelés nélkül kell ellenőrizni, valamint az olyan alkatrészekhez, amelyeknek láthatónak kell lenniük a készlet ellenőrzéséhez az állvány kinyitása nélkül. A drótháló korlátja, hogy az egységnyi felületre jutó teherbírás kisebb, mint a tömör lemezé egyenértékű anyagtömeg mellett, és a hálónyílások beakadhatnak a kiálló kötőelemekbe, kábelkötegelőkbe vagy a szabálytalan csomagolásba, ami sérülést okozhat a terhek felületen való elcsúszása vagy húzása során. A hálóhuzal átmérőjét és a nyílás méretét a fedélzeten valószínűleg elhelyezett legkisebb alkatrészhez vagy csomagolóelemhez kell igazítani – az 50 mm × 50 mm-es hálónyílás túl nagy ahhoz, hogy olyan állványokat tároljanak, amelyek kis dobozos részeket tárolnak, amelyek saját súlyuk hatására részben áthatolhatnak a hálón.
A tipikusan 3–6 mm-es hidegen vagy melegen hengerelt acélból készült tömör lemezes fedélzetek folyamatos csapágyfelületet biztosítanak, amely hatékonyabban osztja el a szabálytalan fenekű termékekből származó koncentrált terhelést, mint a háló. Ezek a megfelelő választás kis alapterületű termékek tárolására – hengeres tartályok, formázott öntvények, vagy bármilyen olyan termék, amely csak egy vagy két hálóhuzalon támaszkodik, nem pedig a rácson keresztül. A gyakorlati korlát a súly: az 1200 mm × 1000 mm-es tömör lemezes fedélzet 5 mm vastagságnál hozzávetőleg 47 kg-mal növeli az üres állvány súlyát, amely gyorsan felhalmozódik a raktári acél rakott állványok flottájában, amelyeket gyakran kezelnek és helyeznek át.
A hullámos vagy bordás acél fedélzetek szerkezeti hatékonysági előnyt kínálnak – a profilozott rész lényegesen nagyobb hajlítási ellenállást biztosít, mint a síklemez azonos anyagvastagság mellett, lehetővé téve a fedélzet fesztávolságának növelését az önsúly arányos növekedése nélkül. A felületi gerincek bizonyos fokú oldalirányú visszatartást is biztosítanak a lapos fenekű termékek számára, csökkentve a csúszást a kezelés során. A korlátozás a tisztítás: a termékmaradványok, a kenőanyag és a szemcsés szennyeződés felgyülemlik a fedélzeti hornyokban, és nehéz alaposan eltávolítani őket, így a hullámos fedélzetek alkalmatlanok élelmiszerrel érintkező vagy gyógyszerészetileg szabályozott tárolási környezetben, ahol a felületi higiéniát ellenőrizni kell.
Az üres raktári rakattartó állványok jelentős helygazdálkodási kihívást jelentenek azokban a létesítményekben, ahol az állványkihasználtság a termelési vagy készletezési ciklusok függvényében ingadozik. Egy teljes gyártási sorozathoz 500 állványra lehet szükség egyidejűleg aktív használatban; a futtatások között ezeket az állványokat úgy kell tárolni, hogy ne foglaljanak el más műveletekhez szükséges helyet. A beágyazás – a rack összecsukása egy kompakt konfigurációba, amely lehetővé teszi több üres rack tárolását egy helyben – az elsődleges megoldás, de a beágyazási arány és a beágyazás megvalósításának mechanizmusa jelentősen eltér a rack-kialakítások között, és olyan módon befolyásolja a működési hatékonyságot, amely jóval túlmutat a tárhelyszámításon.
A beágyazási arány azt írja le, hogy hány összecsukott üres állvány foglalja el egy betöltött állvány függőleges terét. A 4:1-es beágyazási arány négy üres állványt jelent egy betöltött állvány magasságában, így az üres tárhelyigény az aktív tárhely 25%-ára csökken. A magas beágyazási arány eléréséhez minimálisra kell csökkenteni az állvány sarokoszlopának magasságát a fedélzet felszíne felett, amikor összecsuklik – ez a gyakorlatban azt jelenti, hogy az oszlopoknak vagy le kell csukódniuk, le kell válniuk, vagy a fedélzet szintje alá kell süllyedniük a beágyazás során. Az összecsukható oszlopos kialakítások érik el a legmagasabb beágyazási arányt (gyakran 5:1 vagy 6:1), de mechanikai bonyolultságot okoznak a csuklópontoknál, amelyek durva kezelési környezetben sérülhetnek, és minden használat előtt ellenőrizni kell, hogy az oszlopreteszek teljesen rögzítve vannak-e.
Rögzített oszlopos állványok kúpos oszlopgeometriával – ahol az egyes oszlopok felső része valamivel kisebb átmérőjű, mint az alsó, ami lehetővé teszi, hogy a felső üres állvány oszlopai tovább csússzanak az alsó kosár peremén belül, mint terhelés alatt – 3:1 és 4:1 közötti egymásba ágyazási arányt érnek el mechanikus összecsukható alkatrészek nélkül. Ez a tervezési egyszerűség csökkenti a karbantartási igényeket, és kiküszöböli a nem reteszelt hajtás meghibásodását, amely utólagos összeomlást eredményez a betöltés során. A kompromisszum egy alacsonyabb beágyazási arány, mint az összecsukható kiviteleknél, és egy beágyazási művelet, amely gondos függőleges igazítást igényel a halmozás során, ami lelassítja a beágyazási folyamatot a nagy volumenű üres rack-konszolidációs műveleteknél.
A Huijian-nál a raktári fémrácsos állványcsaládot többféle beágyazási konfigurációra tervezték, az oszlopgeometriát és a gallér méreteit a házon belüli K+F központunkon keresztül fejlesztették ki, hogy optimalizálják az egymásba ágyazási arányt az egyes terhelési osztályokhoz – biztosítva, hogy az üres állványtárolás a lehető legkisebb alapterületet használja fel anélkül, hogy feláldozná a gallér utáni rögzítés szerkezeti megbízhatóságát terhelt halmozás mellett.
A kültéri állomáshelyeken, tengerparti logisztikai létesítményekben, élelmiszer-feldolgozó környezetekben vagy vegyi raktárakban használt raktári acél állványok olyan korróziós kihívásokkal szembesülnek, amelyeket a szabványos porfestés önmagában nem képes megbízhatóan kezelni egy több éves élettartam alatt. A rendelkezésre álló felületkezelések hierarchiájának és a kiválasztásukat szabályozó feltételeknek a megértése alapvető fontosságú a rakott állványok meghatározásához, amelyek megőrzik szerkezeti integritását és megjelenését a szükséges szolgáltatási időszakon keresztül anélkül, hogy idő előtti újrafestést vagy cserét igényelnének.
A felületkezelések korrózióvédelmi teljesítményét általában az ISO 9227 szabvány szerinti sópermet tesztórákkal hasonlítják össze, ami felgyorsítja a korróziós környezetet, lehetővé téve az összehasonlítást a vizsgálati időkereten belül. A stack rack kezelések tipikus teljesítmény-referenciái a következők:
A beltéri tárolás és a kültéri elhelyezés között átmenetet biztosító rakott állványok esetében – ez az autóipari és építőanyag-ellátási láncok általános működési mintája – a kétrétegű epoxi-poliészter rendszer képviseli a legpraktikusabb specifikációt: lényegesen jobb korrózióállóságot, mint a szabványos porfesték, 25–35%-os költségprémium mellett, és kompatibilis helyszíni kárbevonatokkal teljesen javítható.
A raktári állvány névleges kapacitását abból a feltételezésből számítják ki, hogy a rakomány egyenletesen oszlik el a fedélzeten, és a rakomány súlypontja az állvány geometriai középpontjában található. A gyakorlatban mindkét feltételezést rendszeresen megsértik – és a halmozott állványkonfigurációk nem egyenletes terhelésének szerkezeti következményei súlyosabbak, mint ugyanazon terhelési excentricitás esetén egyetlen, padlón álló állványban, mivel az excentricitás a halmozott oszlopmagasság révén felerősödik.
Vegyük fontolóra az acéltekercsekkel vagy hengeres alkatrészekkel megrakott állványt, amelyek az elhelyezés során a fedélzet egyik oldalára gurulnak – ez nem szokatlan, ha a fedélzetek enyhén egyenetlenek, vagy ha a termékeket ferdén helyezik le. Egy 1000 kg-os teher 200 mm-es eltolása a fedélzet középvonalától 200 kg·m billenési nyomatékot hoz létre a fedélzet szintjén. Egyszintű konfigurációban ennek a pillanatnak ellenáll az alapnál lévő gallércsatlakozás és a targonca zseb geometriája. Egy háromszintű kötegben ugyanaz a 200 mm-es excentricitás a felső rétegben háromszor nagyobb kumulatív oldalirányú erőt hoz létre az alapon, és az állványoszlop stabilizáló alapszélessége – a gallér legkülső kapcsolódási pontjai közötti távolság – nem biztos, hogy arányosan nőtt. A gyakorlati eredmény az, hogy az egyrétegű használat során vizuálisan elfogadható és szerkezetileg biztonságos rakodási gyakorlatok valódi instabilitási kockázatot okozhatnak a többrétegű halmozás során.
A raktári acélköteg-állványokat magas szintű konfigurációkban üzemeltető létesítményeknek olyan explicit rakodási protokollokat kell alkalmazniuk, amelyek a központosítási fegyelemre vonatkoznak, nem pedig a kezelőkre hagyatkoznának, hogy intuitív módon megértsék a magasságon kívüli berakodás stabilitási következményeit. A gyakorlati protokollelemek közé tartoznak a festett vagy hegesztett középvonaljelzők a fedélzet felületén, a maximálisan megengedett túlnyúlásjelzők a fedélzet szélein, és egy egyértelmű maximális excentricitási határ milliméterben kifejezve, nem pedig egy általános utasítás a „központi betöltésre” – ezt a kifejezést a különböző kezelők eltérően értelmezik.
A targonca beléptető zsebei a raktári fémrakás állvány alapkeretén az állványrendszer és a létesítmény minden anyagmozgató berendezése közötti kapcsolódási pontot jelentenek – ennek ellenére a kialakításukat gyakran tekintik méretre vonatkozó utólagos elgondolásnak, nem pedig megtervezett alkatrésznek, saját funkcionális követelményeivel. A zseb szélessége, mélysége, bemeneti geometriája, valamint a zsebcső és az alapkeret közötti szerkezeti kapcsolat mind mérhető hatással van a kezelési ciklus idejére, az állvány sérülési arányára és a villák kapcsolódásának konzisztenciájára a vegyes targoncákon.
A villazseb bemeneti szélessége általában 160 mm vagy 185 mm, ami megfelel az ellensúlyos és tolóoszlopos targoncák flottáiban használt két leggyakoribb szabványos villaszélességnek. A 160 mm-es zsebszélesség 150 mm-es szabványos villákat fogad el, oldalanként 5 mm-es szabad hézaggal – ez megfelelő az egyenes bemenethez, de nem ad tűrést az oldalsó villapozicionálási hibához vagy az azonos névleges specifikációjú villapárok közötti enyhe szélesség-ingadozáshoz. A zsebszélesség 185 mm-re növelése oldalanként 12,5 mm-es hézagot eredményez, ami jelentősen csökkenti a villák behatolásához szükséges pontosságot, és 50–70%-kal csökkenti a hibás bemenetből adódó zseb-ajak ütközések gyakoriságát vegyes targoncával rendelkező létesítményekben. A szélesebb zseb szerkezeti büntetése elhanyagolható; az üzemi haszon a rack károsodásának csökkentésében jelentős.
A zsebbemeneti letörés geometriája – az a szög, amelyben a zsebbemenetet elvágják vagy kialakítják – befolyásolja, hogy a villa hegye hogyan érintkezik a zsebbel a belépés során. A négyzetre vágott, letörés nélküli zsebnyílás a rosszul beállított villából származó ütési erőt egyetlen pontra koncentrálja a zsebajka sarkánál, ami progresszív deformációt és a zsebcső falának szakadását okozza. A zsebbemenet külső oldalán lévő 30–45 fokos letörés elosztja az ütközőerőt egy hosszabb érintkezési vonalon, és a villa hegyét a zsebbe tereli, nem pedig a cső falába. Ez az egyszerű gyártási részlet kétszer-háromszorosára meghosszabbítja a nagy igénybevételt jelentő zsebek élettartamát forgalmas targoncakörnyezetekben az anyagköltség növekedése nélkül – csak egy másodlagos alakítási vagy vágási műveletet igényel a zsebbemenetnél a gyártás során.
Raktári acélból készült állványainkat hat külön gyártósoron gyártják 58 000 négyzetméteres guangdei üzemünkben, ahol a zsebbevezetési geometria gyártási alapértelmezésként teljes letörési profilokkal van szabványosítva – nem pedig frissítési lehetőség –, mivel a terepi sérülések arányának hosszú távú csökkentése ebből a részletből adódóan több mint indokolja a további gyártási lépést.
Az aktív ipari használatban lévő raktári rack-flotta egy amortizálódó eszköz, amely élettartama során a kezelési hatások, a túlterhelési események és a környezeti kitettség következtében károkat halmoz fel. Ellentétben a rögzített állványrendszerekkel, ahol a sérülések egy meghatározott helyen láthatók, a rakott állványok a létesítmények, az ügyfelek és a termelési területek között közlekednek – a káresemények elosztása a flotta között oly módon, hogy szisztematikus irányítási megközelítés nélkül megnehezíti az állapotkövetést. Az 50-nél több állványból álló flottát üzemeltető létesítmények, amelyek nem rendelkeznek hivatalos nyomon követési és vizsgálati protokollokkal, rutinszerűen csak akkor fedezik fel flottájuk jelentős részét, hogy az állapot nem megfelelő, ha egy kezelési esemény vagy audit fizikai felülvizsgálatot kényszerít ki.
A hatékony rakott rack flottakezelő rendszer három különböző működési követelményt teljesít: az egyedi rack azonosítást, az időszakos állapotellenőrzést és a visszavonási döntési kritériumokat. Az egyéni azonosításhoz minden racknek egyedi azonosítót kell viselnie – akár egy fémbélyegzett fémcímkét, egy lézerrel jelölt kódot az alapkereten, vagy egy beágyazott RFID-chipet –, amely összeköti a fizikai állványt a nyomkövető rendszer karbantartási nyilvántartásával. A vonalkódos címkék a legkevésbé tartós megoldás az ipari állványos környezetben; ismételt tisztítás, villával való érintkezés és kültéri UV-sugárzás hatására 12-24 hónapon belül leválnak. Magán az acélszerkezeten található bélyegzett vagy lézerjelzéssel ellátott azonosítók állandóak, és minden, több éves szolgáltatásra szánt állványflottán alapfelszereltségként szerepelniük kell.
A fémraktári raklapállványok vizsgálati kritériumait hozzá kell igazítani az egyes állványtípusokhoz és működési környezetekhez tartozó specifikus sérülési módokhoz, de az alapvizsgálati protokollnak meghatározott időközönként ki kell térnie a következő feltételekre:
A nyugdíjba vonulás kritériumait konkrét mérhető küszöbértékként kell kifejezni, nem pedig szubjektív állapotleírásként. Az a nyugdíjba vonulási politika, amely kimondja, hogy „jelentős sérülés esetén vonuljon nyugdíjba”, következetlen döntéseket hoz az ellenőrök között; az, amely kimondja, hogy "nyugdíjba vonuljon, ha az oszlop íve meghaladja az 5 mm-t 500 mm-enként, ha a gallér aljzata nem éri el a legalább 40 mm-es érintkezést, vagy ha a hegesztési repedések hossza meghaladja a 10 mm-t", következetes, auditálható döntéseket hoz, amelyeket az alapképzéssel rendelkező személyzet egységesen alkalmazhat egy nagy flottán.
Profi csapatunk
készen áll a támogatásra.


 Raktári tárolóállványok gyártói