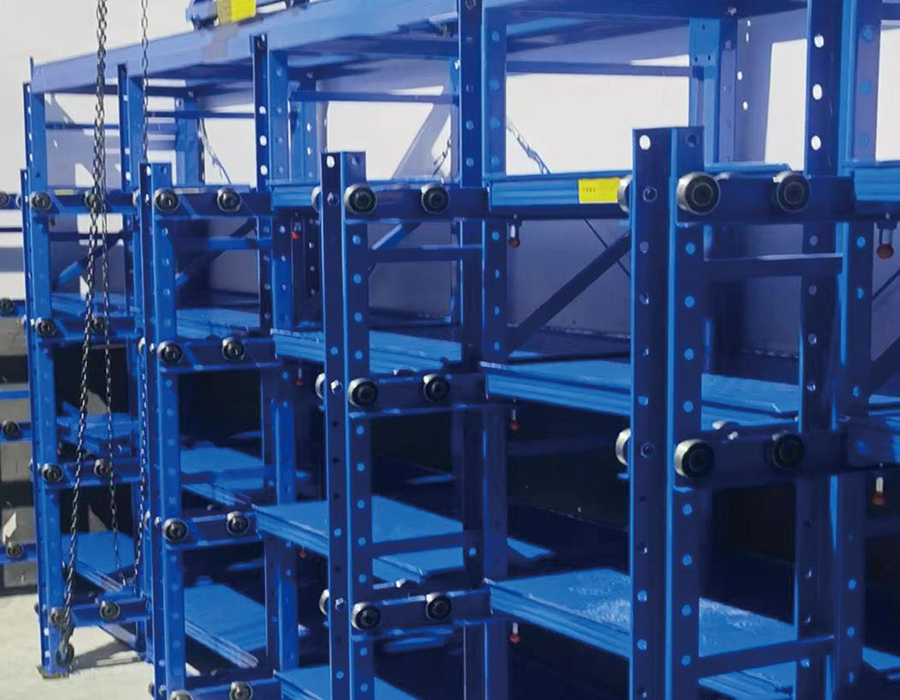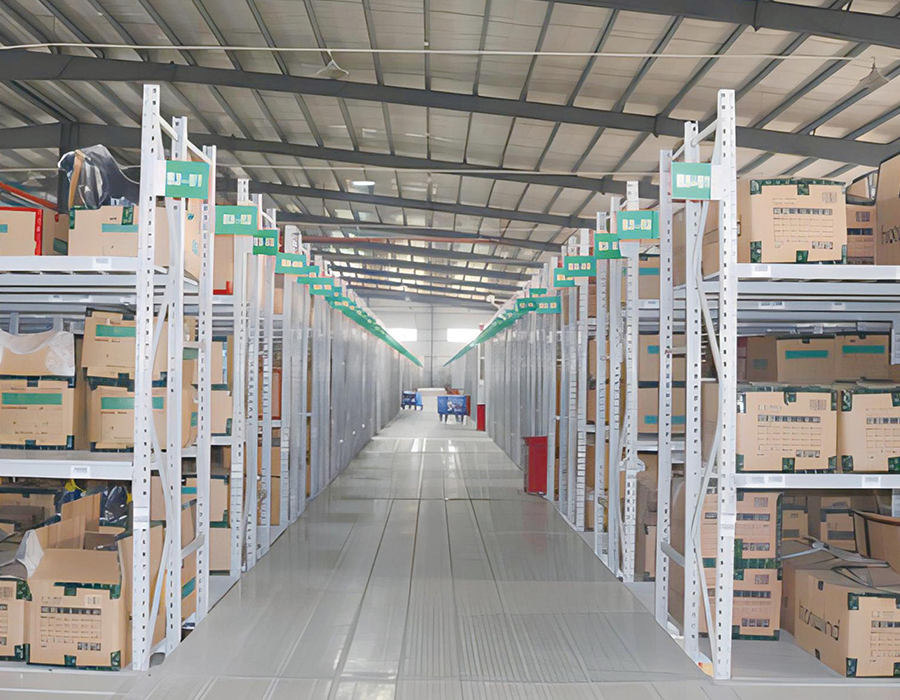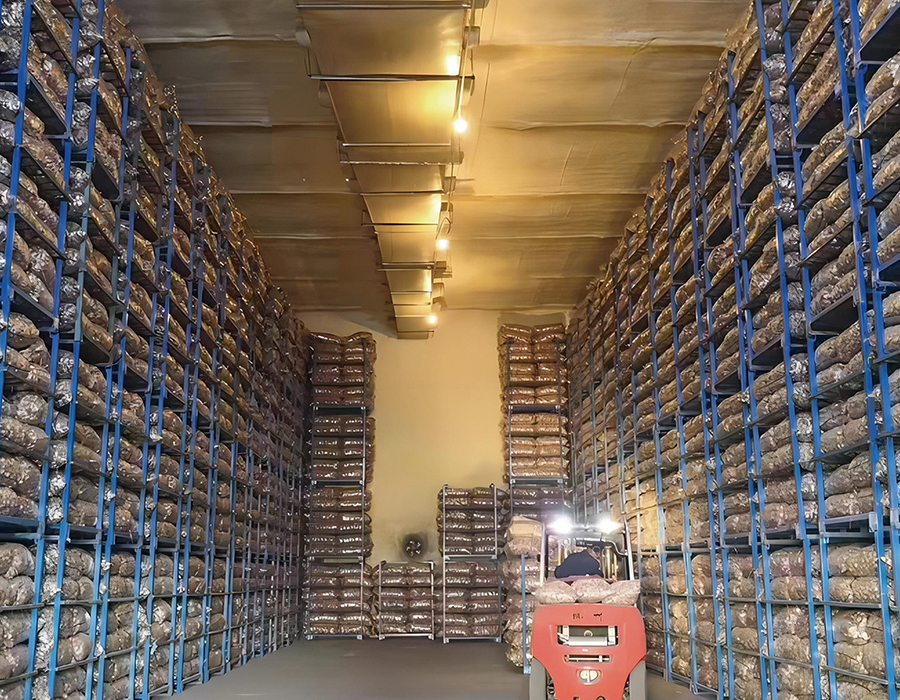
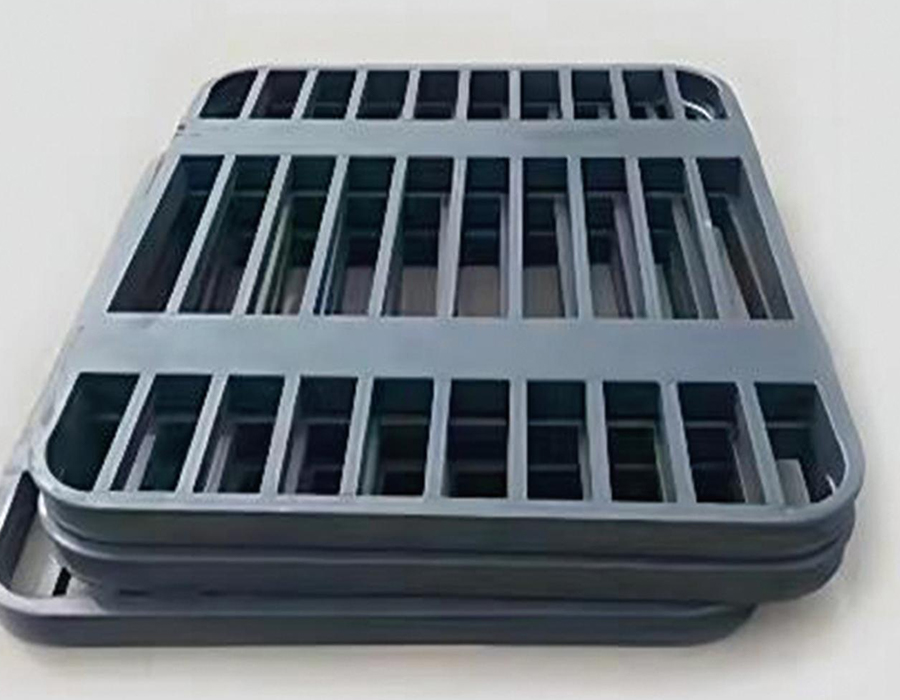
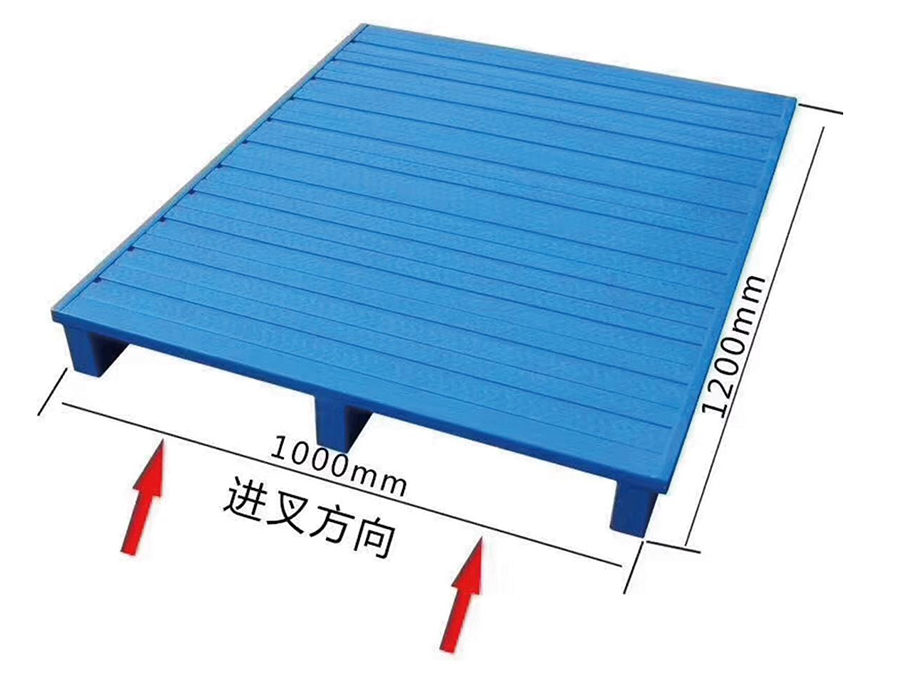
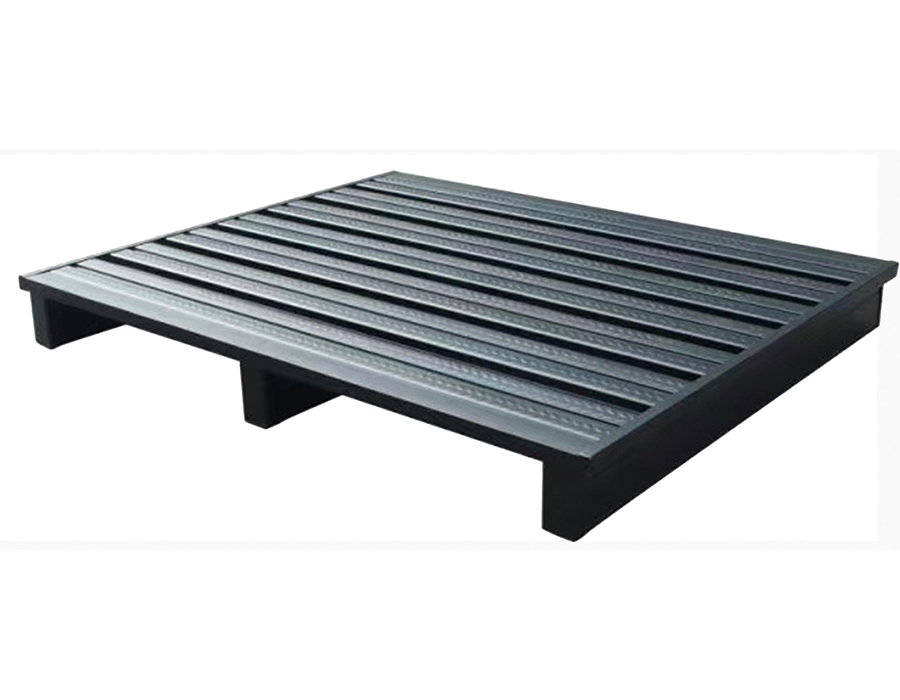
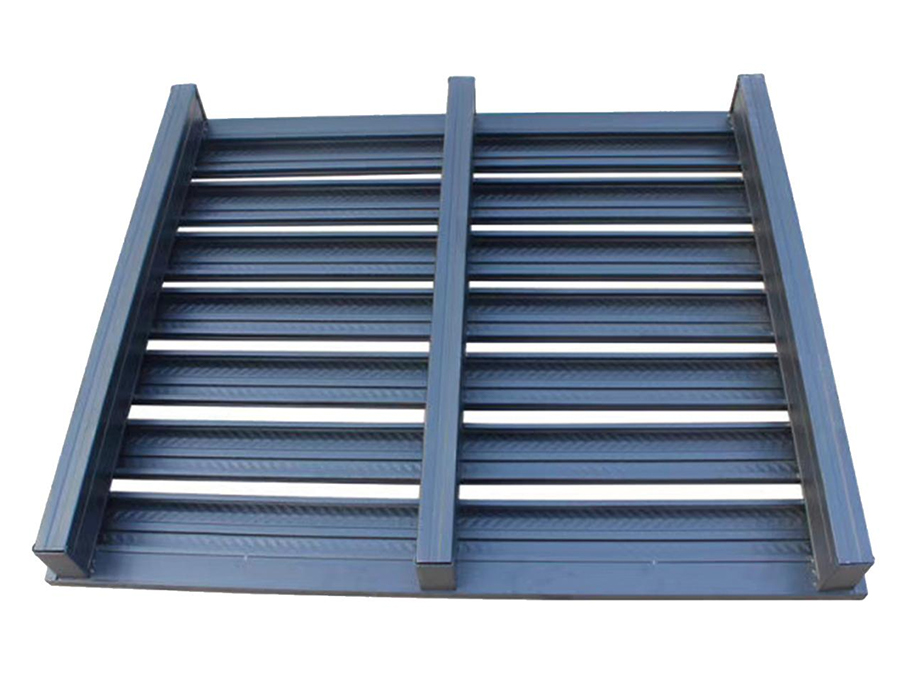
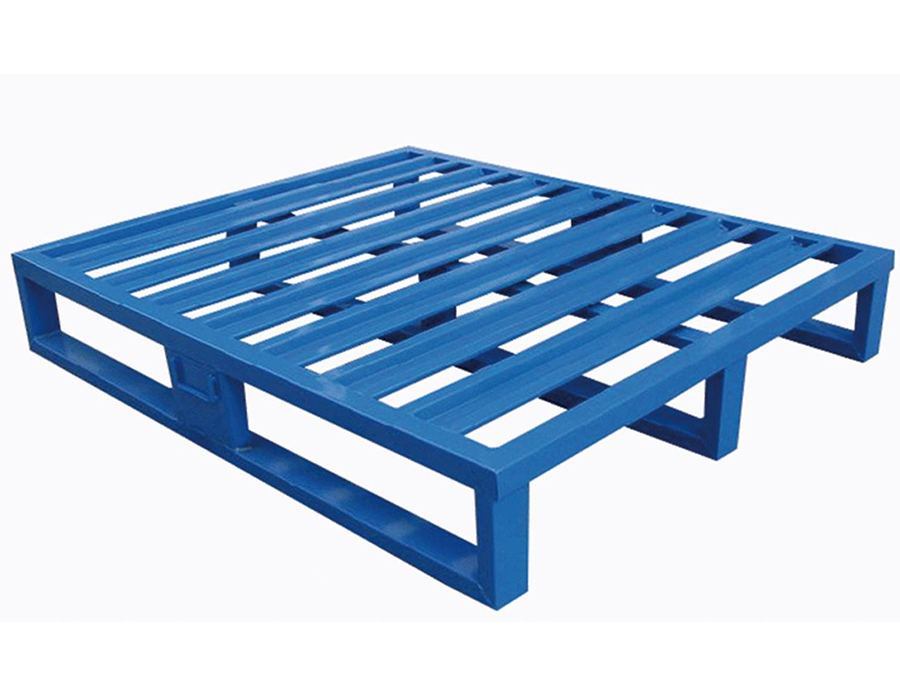
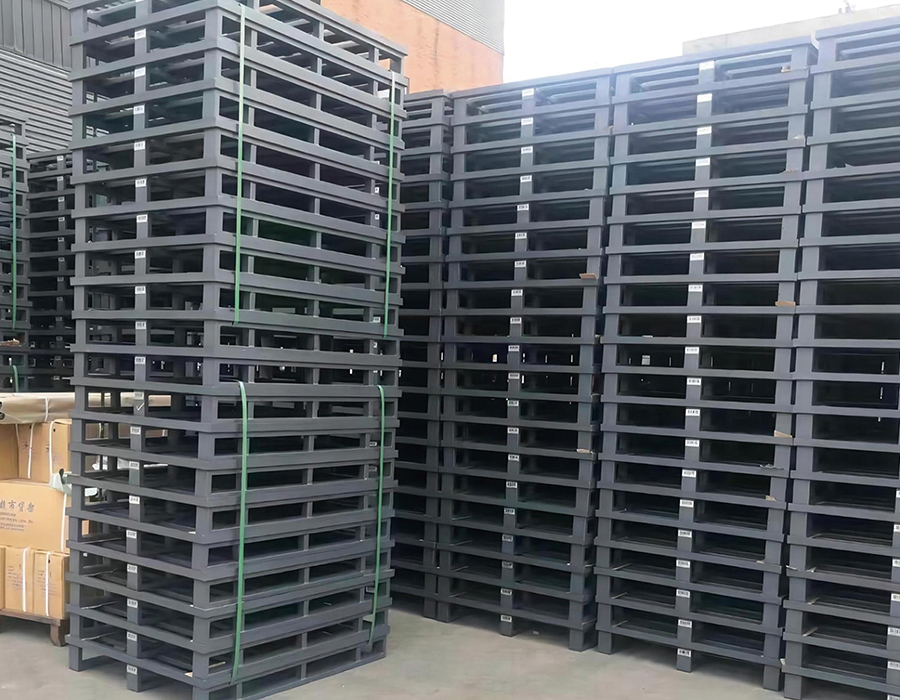
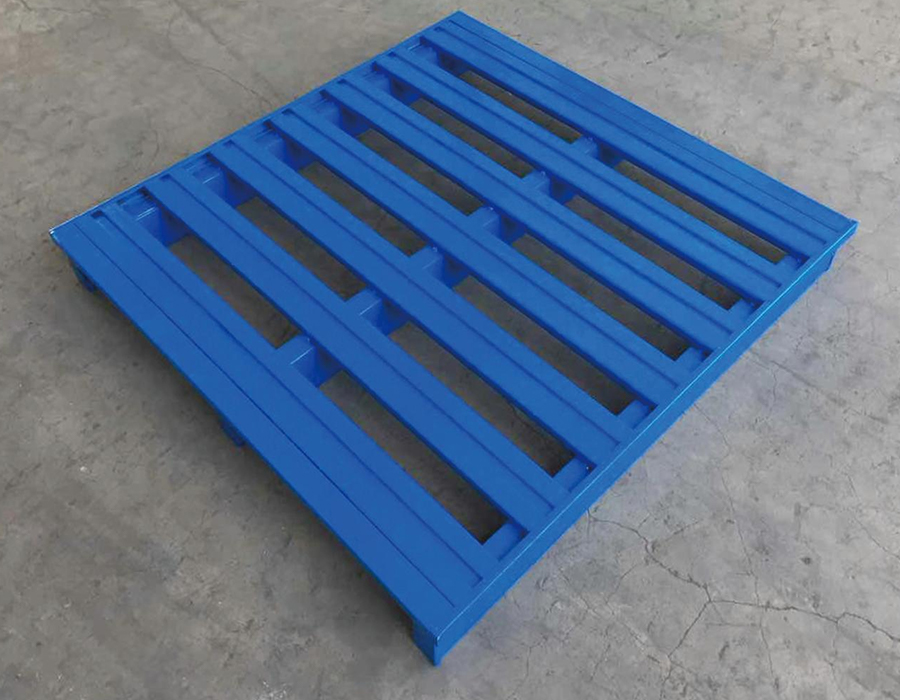
A fém raklapok szerkezeti acélból vagy horganyzott acéllemezből készülnek, egységenként 5 tonnás statikus teherbírást, a műanyag raklapok élettartamának háromszorosát és a fa alternatíváinak tízszeresét, valamint lényegesen alacsonyabb összköltséget biztosítanak az ipari raktározás intenzív, nagyfrekvenciás mechanikus kezelési körülményei között.
A szabványos 1000 x 1200 x 125 mm-es alapterület teljes mértékben kompatibilis a hagyományos állványrendszerekkel és a targonca specifikációival. A csúszásgátló fedélzet felülete megakadályozza a rakomány elmozdulását kezelés közben, és a targonca beléptető kialakítása támogatja a négy- vagy kétirányú felszállást, hogy a rakodóberendezések széles skálájához illeszkedjen.
A kiváló acélmerevség és a kiváló minőségű felületkezelés olyan teherbíró teljesítményt és csúszásgátló tulajdonságokat biztosít, amelyek felülmúlják a hasonló anyagminőségű versenytárs termékeket, sokoldalúan kompatibilisek a padlóra rakás, az állványok tárolása és a szállítási forgatási alkalmazások között a hosszú és megbízható élettartam érdekében.
Széles körben használják a nehézgyártásban, a vegyiparban, az acélgyártásban, az autóipari összeszerelésben és a nagyméretű logisztikai létesítményekben – az előnyben részesített választás automatizált magasraktárak és gépesített műveletek számára, ahol a raklap tartóssága és a rakomány stabilitása ismételt nagyfrekvenciás kezelés mellett nem alku tárgya.
Képzeljen el egy raktárt a műszak végén: késztermékek raklapjai várakoznak a fogadótérben, nye...
Olvasson továbbAmikor egy targonca egy teljes raklapot leejt az állványgerendára, a szerkezet a statikusnál n...
Olvasson továbbAz Anhui Huijian Intelligent Equipment Co., Ltd. a közelmúltban üdvözölte egy német raktározási é...
Olvasson továbbMiért a formatartó állványok a munkafolyamat alapvető eszközei? Bármilyen gyártási körny...
Olvasson továbbMi az a könnyű, csavar nélküli polcok? Könnyű, csavar nélküli polcok egy olyan típusú tá...
Olvasson továbbEgymásra rakható acél raklapok három elsődleges konstrukciós megközelítés egyikével készülnek – sajtolt fedélzet hegesztett csőlábakkal, teljesen hegesztett szerkezeti keret hálóval vagy ráccsal, és hengerelt profilszerelvény csavaros vagy hegesztett csatlakozásokkal. Mindegyik módszer más-más belső terhelési útvonalat hoz létre, aminek közvetlen következményei vannak arra nézve, hogy az árukból, targoncafogakból és a rakodóerők hogyan jutnak át a raklapszerkezeten keresztül.
A bélyegzett fedélzeti raklapok a feszültséget a sík fedélzetfelület és a láboszlopok találkozásánál koncentrálják. Magas pontterhelés esetén – például egy kis alapterületen nyugvó gépalap vagy motorblokk – a bélyegzett fedélzeteken feszültségtörések alakulhatnak ki a lábhegesztési zóna körül, ha a fedélzeti acélmérő nem elegendő az alkalmazáshoz. A legalább 3,0 mm-es fedélszelvény a lábkerethez való folyamatos kerületi hegesztéssel a gyakorlati küszöb közepes és nehéz ipari felhasználáshoz. A teljesen hegesztett szerkezeti keretes raklapok egyenletesebben osztják el a terheket magukon a keretelemeken keresztül, így jobban tolerálják az excentrikus terhelést. A háló vagy rácsfedél ezeknél a kialakításoknál elsősorban a termék tartófelülete, nem pedig szerkezeti elem, ami azt jelenti, hogy a kisméretű vagy szabálytalan alakú áruk esetében fontos a megfelelő hálónyílásméret kiválasztása, amely nagy nyílásokba deformálódhat vagy azokon át eshet.
A hengerelt profilszerelvények a legjobb szilárdság-tömeg arányt kínálják, ha a profilgeometria jól megtervezett – a kalapszelvényű vagy dobozprofilú futómű nagy hajlítási merevséget ér el kevesebb acél felhasználásával, mint egy hasonló lapos lemez. A Huijiannál a K+F központunk kifejezetten a raktári berendezések profiloptimalizálására összpontosít, és ugyanaz a mérnöki logika, amelyet a polcgerendák kialakításánál alkalmazunk, tájékoztat arról, hogyan közelítjük meg a szerkezeti hatékonyságot az acélraklap-építésben.
A halmozási mechanizmus az a jellemző, amely leginkább megkülönbözteti egymástól az acél raklapcsaládokat, és a rögzített, eltávolítható és összecsukható oszloprendszerek közötti választás jelentős működési következményekkel jár, amelyek jóval túlmutatnak a tárolási magasságon.
A rögzített sarokoszlopok tartósan hozzá vannak hegesztve a raklapvázhoz, és a legmagasabb halmozási merevséget biztosítják. A megfelelő választás akkor, ha a halmozási magasság egyenletes, az árukat mindig azonos terhelési mintára rakják egymásra, és a raklapokat kizárólag targoncák mozgatják – mivel a rögzített oszlopok üresen nem távolíthatók el beágyazáshoz, jelentős visszaküldési logisztikai költséggel járnak. Egy négy megrakott fix oszlopos raklapból álló köteg ugyanazt az alapterületet foglalja el, mint egyetlen raklap; egy négy üres fix oszlopos raklapból álló halom is ugyanazt az alapterületet foglalja el, de lényegesen több függőleges helyet igényel, mint egy ezzel egyenértékű összecsukható vagy kivehető oszlopos rendszer. Egy nagy volumenű művelet során, amely üres raklapok százait viszi vissza az ellátási láncon, ez az üres rakodósűrűség különbsége közvetlenül tükrözi a teherautó kihasználtságát és a szállítási költségeket.
Az eltávolítható oszlopok a raklapfedélzet sarokhüvelyeibe illeszthetők, és csapos zárak, súrlódó kapcsok vagy csavarperemek rögzítik őket. Szétszerelve a raklapfedélzet és az oszlopok laposan egymásra rakhatók, így a négy egységből álló köteg üres magassága körülbelül 1600–1800 mm-ről 400 mm alá csökken – ez 75–80%-kal csökkenti a függőleges tárolóhelyet az üres árukhoz. A kompromisszum a csukló merevsége: az utólagos csatlakozás olyan mértékű mozgást biztosít, amely csökkenti a halmozás általános stabilitását, különösen a szállítás közbeni oldalirányú erők hatására. A súrlódás visszatartása helyett a minimális rögzítési mélység 60 mm-es és pozitív reteszelőmechanizmusú oszlophüvelyek meghatározása jelentősen csökkenti ezt a kockázatot.
Az összecsukható acél raklaprendszerek csuklós oldalkereteket használnak, amelyek üresen az alapra hajthatók. Ezek kínálják a legjobb üres visszatérési sűrűséget, de összetettebb csuklópánt-mechanizmusaik vannak, amelyek sebezhetőek a durva kezelési környezetben történő sérülésekkel szemben. A csuklócsap kopása az elsődleges hosszú távú karbantartási probléma; az edzett acél csuklócsapok meghatározása és a könnyű terepi csere kialakítása jelentősen meghosszabbítja az élettartamot. Az olyan műveleteknél, amelyeknél a rakott halmozási merevség és a hatékony üres visszavezetés is szükséges, a megerősített zsanérszerelvényekkel ellátott összecsukható rendszerek jelentik a legjobb mérnöki kompromisszumot.
A megfelelő felületkezelés a fém raklapok nagymértékben függ a működési környezettől – nemcsak a raktár belső terétől, hanem attól a teljes ciklustól, amelyen a raklap áthalad, beleértve a kültéri állomáshelyeket, a konténeres szállítást, a hűtőtárolást és a vegyszerekkel vagy lemosással való érintkezést. A száraz elosztóközpontban megfelelően működő kezelés hónapokon belül meghiúsulhat élelmiszer-feldolgozó vagy part menti logisztikai környezetben.
| Kezelés | Tipikus vastagság | Sópermet ellenállás | Megfelelő környezetek | Főbb korlátok |
| Elektrosztatikus porlakk | 60-100 µm | 500-800 óra | Beltéri száraz/enyhe páratartalom | Forgácsok az ütközési éleken; rossz karc helyreállítás |
| Tűzihorganyzás | 45-85 µm cink | 1500-2000 óra között | Kültéri, hűtőház, mosás | A mérettűrés változása; nehezebb |
| Elektrogalvanizáló tömítő | 8-15 µm-es cink tömítőanyag | 300-500 óra | Beltéri mérsékelt páratartalom | Vékonyabb cinkréteg; korlátozott kültéri alkalmasság |
| Epoxi alapozó fedőlakk | 120-180 µm összesen | 800-1200 óra között | Kémiai expozíció, élelmiszerrel szomszédos | Magasabb alkalmazási költség; robbantási előkészítést igényel |
| Csupasz acél (olajozott) | — | <100 óra | Csak rövid távú beltéri használatra | gyorsan rozsdásodik; a legtöbb logisztikai felhasználásra alkalmatlan |
Az egyik gyakran figyelmen kívül hagyott tényező az él- és hegesztési varratok kezelése. A vágási élek és a hegesztési zónák az első olyan helyek, ahol korrózió indul meg, mivel a bevonat tapadása éles szögeknél és hőhatásnak kitett zónákban a leggyengébb. A minimális bevonatvastagság meghatározása a széleken – általában a sík felület vastagságának legalább 60%-ának meg kell maradnia a felhordás után – és annak biztosítása, hogy a hegesztési fröccsenő varrat a kezelés előtt egy síkba kerüljön, olyan minőségi mutatók, amelyek megkülönböztetik a tartós raklapokat azoktól, amelyeken a működés első évében rozsdafoltok láthatók.
Az acél raklapfogak zsebeinek méretei nincsenek szabványosítva az egész iparágban, és a raklaptartó zsebek geometriája és a targonca fogainak méretei közötti eltérések jelentős működési károsodást és kezelési hatékonyságot okoznak. Az elsődlegesen megadandó méretek a zsebnyílás szélessége és magassága, a fogcsatorna hossza (a raklap mélysége), valamint a fogak teteje és a fedélfelület alsó része közötti hézag.
A szabványos ellensúlyos targoncák általában 100–125 mm széles és 35–45 mm vastag fogakat használnak. A 130 mm-es belső szélességű és 50 mm-es belső magasságú fogzseb megfelelő teret biztosít a be- és kilépéshez anélkül, hogy túlzott oldalirányú játékot okozna, ami lehetővé tenné a raklap elmozdulását emelés közben. A tolóoszlopos targoncák azonban – amelyeket általában keskenyfolyosós állványos környezetben használnak – gyakran szélesebb fogtávolsággal és eltérő fogprofillal rendelkeznek. Ha az acél raklapokat vegyes rakodóberendezések flottájára szánják, a zsebek kialakítása a szélesebb nyúlványú targonca foggeometriájának megfelelően az ellensúlyozó foggeometria helyett megakadályozza a tolóoszlopos targonca fogak gyakori problémáját, amelyek műszakilag behatolnak a zsebbe, de terhelés alatt érintkeznek a zseb oldalfalaival, megterhelve a zsebkeretet, nem pedig a terhelést a fogak felületén.
A négyirányú bemeneti raklapok – ahol mindkét tengelyen a fogak zsebei futnak – szerkezeti összetettséget vezetnek be: a keresztzsebek metszéspontja csökkenti a fedélzeti támasztékot a raklap középső zónájában, ahol a hajlítónyomatékok egyenletesen elosztott terhelések mellett a legnagyobbak. A jól megtervezett négyirányú acél raklapok ezt a megerősített középső gerincvel kompenzálják, amely a zsebek kereszteződései között fut. Az erősítés meglétének ellenőrzése egy gyors helyszíni ellenőrzés, amely megkülönbözteti a szerkezetileg szilárd négyutas raklapokat azoktól, amelyeken mérsékelt használat után a fedélzet megereszkedik.
Az acél raklapok egymásra rakásakor gyakran rosszul alkalmazott feltevés az, hogy a raklaponkénti névleges dinamikus terhelés egy raklapban lévő minden egységre egyformán vonatkozik. Valójában bármely halmozott oszlop alsó raklapja halmozott terhelést visel a felette lévő összes egységtől – és az a mód, ahogy ezek a rakományok áthaladnak a rakodóoszlopokon vagy kereteken, olyan feszültségkoncentrációkat idéz elő a sarokzónákban, amelyek meghaladhatják a fedélzet pontterhelési tűréshatárát még akkor is, ha a teljes tömeg a raklaponkénti besoroláson belül van.
Vegyünk egy négy magas raklapköteget, amelyek mindegyike 800 kg-ra van megrakva. Az alsó raklap 3200 kg egymásra helyezett rakományt hordoz, amely teljes egészében négy sarokoszlop érintkezési ponton keresztül történik. Ha az egyes érintkezési felületek 50×50 mm-esek, a névleges csapágynyomás minden érintkezési ponton 3200 kg ÷ 4 érintkezési pont ÷ 0,0025 m² = 3200 kPa – jóval meghaladja azt, amit a legtöbb raktári padlóburkolat és egyes betonkeverékek elbírnak felületi károsodás és az alsó sarokzóna raklapjának jelentős koncentrált feszültsége nélkül. Ez az oka annak, hogy a jó hírű specifikációkban a halmozási terhelési besorolások külön vannak feltüntetve az egyegységes terhelési besorolásoktól, és ezért a halmozási kapacitás értéke egységenként általában alacsonyabb, mint az egyrétegű terhelési besorolás.
A halmozási konfigurációk tervezésekor mindig vegye figyelembe a gyártó által megadott rakatterhelést – ne a polconkénti dinamikus terhelést –, és alkalmazzon legalább 1,25-szörös biztonsági tényezőt olyan környezetekben, ahol a rakat kisebb ütéseket tapasztalhat az elhaladó targoncák vagy a közeli gépek vibrációja miatt. A Huijian-i műszaki csapatunk a termékspecifikációs folyamat szabványos részeként a halmozási konfigurációs útmutatást nyújtja, segítve ügyfeleit abban, hogy elkerüljék a túlhalmozási forgatókönyveket, amelyek veszélyeztetik a raklapok integritását és a padló biztonságát.
Az acél raklapok elméleti élettartama sokszorosa a fa alternatíváénak, de ennek a hosszú élettartamnak az eléréséhez strukturált ellenőrzési és karbantartási protokollra van szükség, nem pedig futástól meghibásodásig. A hosszú élettartamú acél raklapok leggyakoribb meghibásodási módjai előre jelezhetők és jóval azelőtt észlelhetők, hogy rakományleesést vagy kezelési incidenst okoznának.
A raklapazonosító címkéző rendszer létrehozása – akár egy egyszerű bélyegzett szám minden egységen – lehetővé teszi a karbantartási feljegyzések egyes raklapokhoz kötését, lehetővé téve a nagy meghibásodású egységek korai azonosítását és annak kivizsgálását, hogy az ok gyártási hiba, egy adott kezelőállomás vagy egy adott terméktípus-e tárolva.
Profi csapatunk
készen áll a támogatásra.


 Raktári tárolóállványok gyártói